Harsh Joshi
Co-founder & Technical Director
Confronta la colata sotto vuoto e lo stampaggio a iniezione in termini di costi, tempi di consegna, tolleranze e materiali, individua il punto di pareggio dei costi ed evita le insidie progettuali che rallentano il passaggio agli stampi di produzione.
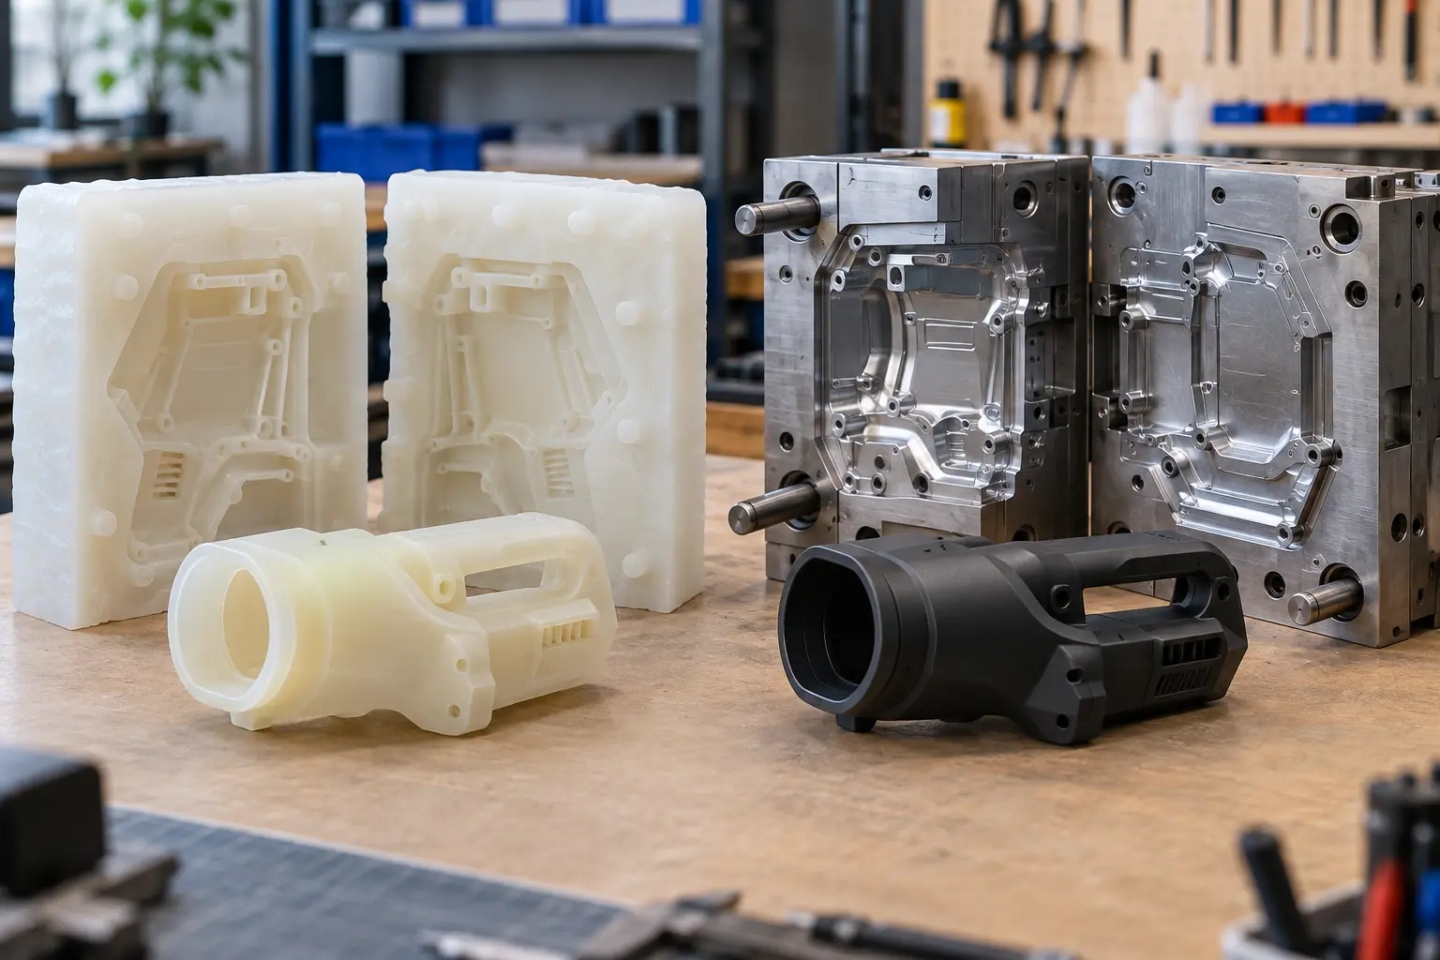
La scelta tra colata sotto vuoto e stampaggio a iniezione dipende dal volume, dai tempi e da quanto il pezzo debba essere vicino alla produzione. La colata sotto vuoto prevede il versamento di resina poliuretanica in uno stampo in silicone ed è adatta per la produzione di decine o poche centinaia di pezzi. Lo stampaggio a iniezione consiste nell’iniettare plastica fusa in uno stampo metallico ed è adatto per la produzione di migliaia o milioni di pezzi. Il primo metodo è più economico all’inizio. Il secondo risulta più economico per singolo pezzo una volta ammortizzato il costo dello stampo.
La domanda più complessa è quando passare da una fase all’altra. Un team di prodotto che ha bisogno di 40 prototipi per i test con gli utenti il mese prossimo si trova ad affrontare un problema molto diverso rispetto a un team che sta per ordinare 20.000 unità. Questa guida spiega come funziona ciascun processo, dove emergono le differenze concrete, come calcolare il proprio punto di svolta in termini di costi e come evitare le insidie progettuali in cui i team possono incorrere durante il passaggio. Entrambi i processi rientrano nei servizi di ricerca e sviluppo e prototipazione di Monarch Innovation, pertanto i consigli qui riportati derivano dall’esperienza acquisita nella scelta tra i due in progetti reali.
Risposta rapida
Scegliete la fusione sotto vuoto quando avete bisogno di un piccolo lotto di pezzi simili a quelli di produzione in tempi rapidi e il progetto potrebbe ancora subire modifiche. Scegliete lo stampaggio a iniezione quando il progetto è definitivo, i volumi sono elevati o avete bisogno del materiale di produzione esatto per i test e la certificazione.
Una panoramica sul confronto tra fusione sotto vuoto e stampaggio a iniezione
| Fattore | Colata sotto vuoto | Stampaggio a iniezione |
|---|---|---|
| Tipo di stampo | Stampo in silicone morbido realizzato a partire da un modello master | Utensile in alluminio lavorato o in acciaio temprato |
| Costi iniziali per gli stampi | Basso | Alto |
| Costo per pezzo | Più elevato, ad alta intensità di manodopera | Volume molto basso |
| Volume tipico | Da decine a qualche centinaio di pezzi | Da migliaia a milioni di pezzi |
| Tempi di consegna dei primi componenti | Giorni | Settimane, o anche di più per gli utensili in acciaio |
| Durata dello stampo | Circa 15-25 pezzi per stampo in silicone | Da migliaia a milioni di scatti |
| Materiali | Resine poliuretaniche che riproducono le caratteristiche dell'ABS, del PC, del PP, della gomma e delle materie plastiche trasparenti | Centinaia di termoplastici e resine tecniche |
| Tolleranze | Più allentato, varia a seconda della geometria e della resina | Più preciso e altamente ripetibile |
| Modifiche al progetto | Economico: realizzare un nuovo modello e uno stampo | Oneroso: rilavorazione dell'utensile o acquisto di un nuovo utensile |
| Ideale per | Prototipi, test con gli utenti, progetti pilota, produzione di transizione | Disegni congelati, produzione in serie, prodotti certificati |
Che cos’è la colata sotto vuoto?
La colata sotto vuoto è un processo per piccole serie che consente di realizzare componenti in plastica versando resina poliuretanica liquida in uno stampo in silicone all’interno di una camera a vuoto. Il vuoto asporta l’aria dalla resina e dallo stampo, consentendo così di ottenere componenti privi di bolle e con dettagli superficiali molto precisi.
Il processo inizia con un modello master, solitamente realizzato tramite stampa 3D SLA o SLS oppure lavorazione CNC. Il silicone liquido viene versato attorno al modello master e polimerizzato. Lo stampo viene quindi aperto, il modello master rimosso e la cavità che ne risulta assume la forma di ogni pezzo fuso.
Ogni stampo in silicone si usura dopo un numero limitato di colate. Presso Monarch Innovation, uno stampo consente in genere di ottenere da 15 a 25 pezzi di qualità, a seconda della geometria e della resina. Per lotti più grandi, vengono realizzati più stampi a partire dallo stesso modello master. È possibile consultare il flusso di lavoro completo, i materiali e le opzioni di finitura sulla nostra pagina dedicata alla colata sotto vuoto e alla prototipazione.
Che cos’è lo stampaggio a iniezione?
Lo stampaggio a iniezione è un processo ad alto volume che consiste nell’iniettare materiale termoplastico fuso ad alta pressione in uno stampo metallico di precisione, raffreddarlo ed espellere un pezzo finito ogni pochi secondi o al massimo un minuto. Una volta realizzato lo stampo, ogni pezzo risulta pressoché identico agli altri.
Lo stampo rappresenta l'investimento principale. È realizzato in alluminio o acciaio temprato, con canali di raffreddamento, perni di espulsione, punti di iniezione e canali di colata progettati in base al pezzo. Gli stampi in alluminio sono più veloci ed economici da realizzare, ma si usurano più rapidamente. Quelli in acciaio richiedono più tempo e costano di più, ma garantiscono una durata di produzione molto lunga.
Poiché il costo dello stampo viene ripartito su ogni pezzo prodotto, il costo unitario diminuisce drasticamente all’aumentare dei volumi. Ecco perché lo stampaggio a iniezione è la tecnica dominante nella produzione di massa. I servizi di stampaggio a iniezione personalizzati di Monarch Innovation comprendono la progettazione degli stampi, la realizzazione di prototipi in alluminio, la produzione di campioni T1 e le serie di produzione.
Le differenze che incidono realmente sulla tua decisione
La maggior parte dei confronti elenca gli stessi pro e contro. Nella pratica, sono cinque le differenze che determinano l'esito nei progetti reali.
Costo iniziale degli stampi rispetto al costo per pezzo
La colata sotto vuoto presenta un basso costo iniziale, poiché lo stampo in silicone è economico e veloce da realizzare. Tuttavia, ogni pezzo viene miscelato, colato, polimerizzato e sformato a mano, quindi il prezzo unitario rimane relativamente elevato.
Lo stampaggio a iniezione ribalta questa situazione. Lo stampo comporta un costo iniziale elevato, ma ogni pezzo aggiuntivo costa pochissimo. Per un lotto di piccole dimensioni, la fusione vince a mani basse. Per un lotto di grandi dimensioni, lo stampaggio vince con un ampio margine.
Tempi di consegna del primo pezzo e del millesimo pezzo
I pezzi realizzati con la tecnica della colata sotto vuoto possono essere consegnati nel giro di pochi giorni. I tempi di consegna standard di Monarch Innovation per la colata sotto vuoto vanno dai 5 ai 10 giorni lavorativi. Lo stampaggio a iniezione richiede più tempo per essere avviato, poiché occorre prima progettare, lavorare e realizzare i campioni dello stampo.
La situazione cambia quando si parla di volumi. Uno stampo in silicone produce solo poche parti al giorno, poiché ogni pezzo fuso deve indurirsi. Una macchina per lo stampaggio a iniezione può invece produrre centinaia o migliaia di parti nello stesso lasso di tempo. Pertanto, la fusione è più veloce per la prima parte, mentre lo stampaggio a iniezione è più veloce per la millesima.
Tolleranze e ripetibilità
Lo stampaggio a iniezione garantisce tolleranze più strette e le ripete ciclo dopo ciclo, il che è fondamentale per gli accoppiamenti a scatto, le superfici di tenuta e gli assemblaggi con molte parti di accoppiamento. Le tolleranze della colata sotto vuoto sono più ampie e variano maggiormente, poiché gli stampi in silicone si flettono e le resine si restringono durante la polimerizzazione.
Per i modelli di aspetto e i controlli di accoppiamento, la precisione della fusione sotto vuoto è solitamente sufficiente. Per una scanalatura di tenuta o un perno a incastro che devono funzionare in migliaia di assemblaggi, di solito non lo è.
Materiali: sintetici vs naturali
Questa è la differenza che le aziende tendono spesso a sottovalutare. La colata sotto vuoto utilizza resine poliuretaniche che imitano le materie plastiche di produzione come l’ABS, il policarbonato, il polipropilene e la gomma. L’aspetto e la consistenza sono simili, ma non si tratta dello stesso materiale.
Questo è importante quando il componente deve superare un test legato a una resina specifica. Le classificazioni di infiammabilità come la UL 94, i controlli di resistenza chimica, l’esposizione al calore a lungo termine e i test di biocompatibilità per i dispositivi medici dipendono tutti dal materiale di produzione effettivo. Un componente fuso «simile all’ABS» non può sostituire il vero ABS in tali test. Se la certificazione rientra nei vostri piani, prevedete l’utilizzo di componenti stampati nella resina originale prima di presentare la richiesta.
Geometria dei componenti e libertà di progettazione
Gli stampi flessibili in silicone consentono di realizzare sottosquadri e forme complesse che uno stampo rigido in metallo non è in grado di riprodurre. Inoltre, la colata sotto vuoto si adatta meglio delle tecniche di stampaggio a iniezione alle pareti prive di angoli di sformo e agli spessori irregolari.
Questa libertà è utile nelle prime fasi. Tuttavia, nasconde anche alcuni problemi, di cui parleremo nella sezione dedicata alla progettazione qui di seguito.
Come si individua il punto di intersezione tra i due?
Il punto di crossover è il valore al quale il costo totale dello stampaggio a iniezione scende al di sotto del costo totale della colata sotto vuoto. Al di sotto di tale valore, la colata è più economica. Al di sopra, lo stampaggio è più economico. È possibile calcolarlo sulla base di due preventivi dei fornitori.
La formula del crossover
Totale della fusione sotto vuoto = modello master + (numero di stampi in silicone × costo dello stampo) + (quantità × prezzo del pezzo fuso) Totale dello stampaggio a iniezione = costo dello stampo + (quantità × prezzo del pezzo stampato) Il punto di pareggio è la quantità alla quale i due totali sono uguali.
Per capirlo da soli:
- Richiedi un preventivo per la fusione sotto vuoto che specifichi separatamente il costo del modello master, il costo di ciascuno stampo in silicone e il prezzo per ogni pezzo fuso.
- Richiedi un preventivo per lo stampaggio a iniezione in cui gli stampi siano indicati separatamente dal prezzo per pezzo stampato. Se i volumi sono incerti, richiedi preventivi sia per stampi in alluminio che in acciaio.
- Dividi la quantità desiderata per il numero di pezzi che ogni stampo in silicone è in grado di produrre per capire quanti stampi ti servono.
- Calcola entrambi i totali in base alla quantità desiderata, poi al doppio e alla metà di tale quantità.
- Confronta i totali, poi valuta i tempi, la stabilità del progetto e le esigenze di collaudo prima di prendere una decisione.
L'ultimo passaggio è fondamentale. Un costo totale inferiore non è la soluzione giusta se il progetto subirà altre due modifiche o se sono necessari componenti certificati che solo lo stampaggio è in grado di fornire.
L'opzione intermedia che la maggior parte dei confronti trascura: gli stampi prototipali in alluminio
La colata sotto vuoto e gli stampi di produzione in acciaio non sono le uniche opzioni disponibili. Gli stampi prototipali in alluminio, talvolta denominati “stampi rapidi” o “stampi ponte”, si collocano a metà strada tra le due soluzioni. Consentono di produrre parti reali stampate a iniezione nella resina di produzione, con costi di stampaggio inferiori e tempi di consegna più brevi rispetto all’acciaio temprato.
Monarch Innovation è in grado di produrre campioni T1 da stampi prototipali in alluminio in sole due settimane. Ciò la rende la soluzione ideale quando si ha bisogno di materiale reale per i test o per una produzione pilota, ma non si è ancora pronti a impegnarsi con uno stampo di produzione completo.
| Opzione | Ideale per | Vantaggio principale | Limite principale |
|---|---|---|---|
| Colata sotto vuoto | Decine di componenti, modifiche al progetto, controlli dell'aspetto e dell'adattamento | Il modo più veloce ed economico per ottenere pezzi simili a quelli di serie | Materiali simulati, breve durata dello stampo |
| Attrezzature per prototipi in alluminio | Da centinaia a poche migliaia di pezzi, collaudi con resina vera, lotti pilota | Materiale di produzione reale senza i costi completi degli stampi in acciaio | Una durata degli utensili più breve e le modifiche progettuali comportano comunque dei costi |
| Attrezzature per la produzione dell'acciaio | Modelli congelati, volumi elevati e costanti | Costo per pezzo più basso nell'arco di un lungo ciclo di produzione | Costo iniziale più elevato e tempi di consegna più lunghi |
Quale processo è più adatto a ciascuna fase dello sviluppo del prodotto?
Il processo più adatto varia man mano che il prodotto matura. Molti team utilizzano tutte e tre le opzioni sopra indicate per lo stesso prodotto, una fase alla volta.
| Fase di sviluppo | Esigenza tipica | Scelta abituale |
|---|---|---|
| Modelli concettuali e di aspetto | Alcuni aspetti che sembrano adatti alle recensioni o agli investitori | Stampa 3D o colata sotto vuoto |
| Progettazione e test con gli utenti | Da 20 a 100 pezzi che hanno l'aspetto e la consistenza dei prodotti di serie | Colata sotto vuoto |
| Convalida e certificazione del progetto | Componenti in resina vera per i test formali | Attrezzature per prototipi in alluminio |
| Fase pilota e test di mercato | Qualche centinaio di pezzi mentre viene realizzato lo stampo di produzione | Colata sotto vuoto o stampi in alluminio |
| Lancio e produzione in serie | Migliaia di componenti identici | Attrezzature per la produzione dell'acciaio |
Una strategia utile consiste nell’eseguire le due operazioni in parallelo. Mentre lo stampo di produzione è in fase di lavorazione, i pezzi realizzati con il processo di colata sotto vuoto possono essere utilizzati per rifornire i primi clienti, per i campioni di vendita o per le prove sul campo, in modo che la data di lancio non dipenda dalla disponibilità dello stampo.
Progetta i tuoi pezzi fusi in modo che possano essere successivamente stampati
Il rischio maggiore nel passare dalla fusione sotto vuoto allo stampaggio a iniezione non è il costo. Si tratta di un pezzo che viene fuso alla perfezione, ma che non può essere stampato senza una riprogettazione.
Poiché gli stampi in silicone sono flessibili, consentono di realizzare dettagli che uno stampo in acciaio non permetterebbe. Un progetto che si presta bene alla fusione può comunque presentare problemi per lo stampaggio a iniezione:
- Sottotagli che richiedono azioni laterali o sollevatori in uno stampo metallico, il che comporta un aumento dei costi
- Non crea trazione sulle pareti verticali, quindi la parte rimane incastrata nell'utensile
- Sezioni spesse che causano impronte di affossamento e tempi di raffreddamento prolungati
- Spessore irregolare delle pareti che provoca deformazioni
- Angoli interni acuti che concentrano le sollecitazioni e limitano il flusso della plastica
La soluzione è semplice da descrivere: progettare il prototipo fuso seguendo fin dall’inizio le regole dello stampaggio a iniezione. Applicare l’angolazione di sformo, mantenere le pareti uniformi e pianificare in anticipo la posizione dei punti di iniezione, anche se i primi 30 pezzi saranno fusi. In questo modo, la geometria che si convalida sarà quella che verrà effettivamente stampata. Una revisione tecnica del progetto meccanico che tenga conto della progettabilità per la produzione rappresenta il momento più economico per individuare questi problemi.
Errori comuni nella scelta tra le due opzioni
Ci sono alcuni schemi che ricorrono continuamente:
- Realizzazione prematura degli stampi in acciaio. Scegliere uno stampo di produzione prima che il progetto sia definitivo comporta spesso costose modifiche allo stampo dopo i test con gli utenti.
- Considerare i pezzi fusi come prova delle prestazioni. Le resine poliuretaniche simulano le materie plastiche di produzione. Le caratteristiche di resistenza, termiche e chimiche dei pezzi fusi non sempre sono trasferibili.
- Ignorando il punto di svolta. A volte le squadre continuano a fondere per mesi a volumi tali che l’utilizzo di stampi in alluminio sarebbe già risultato più economico.
- Si sta considerando solo il costo degli utensili. Il quadro completo comprende il costo per pezzo, la sostituzione degli stampi, i tempi di consegna e il costo delle modifiche progettuali.
- Lasciare la certificazione per ultima. Se un componente richiede la certificazione UL, la certificazione per il contatto con gli alimenti o test medici, i componenti in resina vera devono essere inseriti nel piano sin dall’inizio, non aggiunti dopo che è stata fissata la data di lancio.
Scegliere il processo giusto per il tuo prossimo ciclo di produzione
Non esiste un vincitore indiscusso tra la fusione sotto vuoto e lo stampaggio a iniezione. La fusione sotto vuoto consente di ottenere rapidamente e a basso costo pezzi simili a quelli di produzione, mentre la progettazione è ancora in fase di sviluppo. Lo stampaggio a iniezione garantisce pezzi uniformi realizzati con il materiale definitivo, a un costo unitario che la fusione sotto vuoto non può eguagliare. Gli stampi prototipali in alluminio colmano il divario tra le due tecniche.
L'approccio pratico consiste nel decidere fase per fase, verificare il punto di transizione rispetto alle quotazioni reali e progettare ogni prototipo come se dovesse essere stampato. Monarch Innovation supporta l’intero percorso, dalla revisione DFM e dai prototipi realizzati con colata sotto vuoto fino agli stampi in alluminio e allo stampaggio di produzione, nell’ambito dei nostri servizi di ingegneria di prodotto. Ciò significa che un unico team di ingegneri può consigliare il processo più adatto in ogni fase, invece di dover passare il vostro componente da un fornitore all’altro.
Non sai se realizzare il tuo pezzo con la fusione o con lo stampaggio?
Inviateci il vostro file CAD, le quantità previste e i requisiti di collaudo. I nostri ingegneri valuteranno la producibilità del progetto e vi consiglieranno la fusione sotto vuoto, la lavorazione con stampi in alluminio o lo stampaggio di produzione in base alle vostre tempistiche.
Parla con un ingegnere specializzato in prototipazione