Harsh Joshi
Co-founder & Technical Director
Comparez le moulage sous vide et le moulage par injection en termes de coût, de délais, de tolérances et de matériaux, déterminez votre seuil de rentabilité et évitez les écueils de conception qui ralentissent le passage à l'outillage de production.
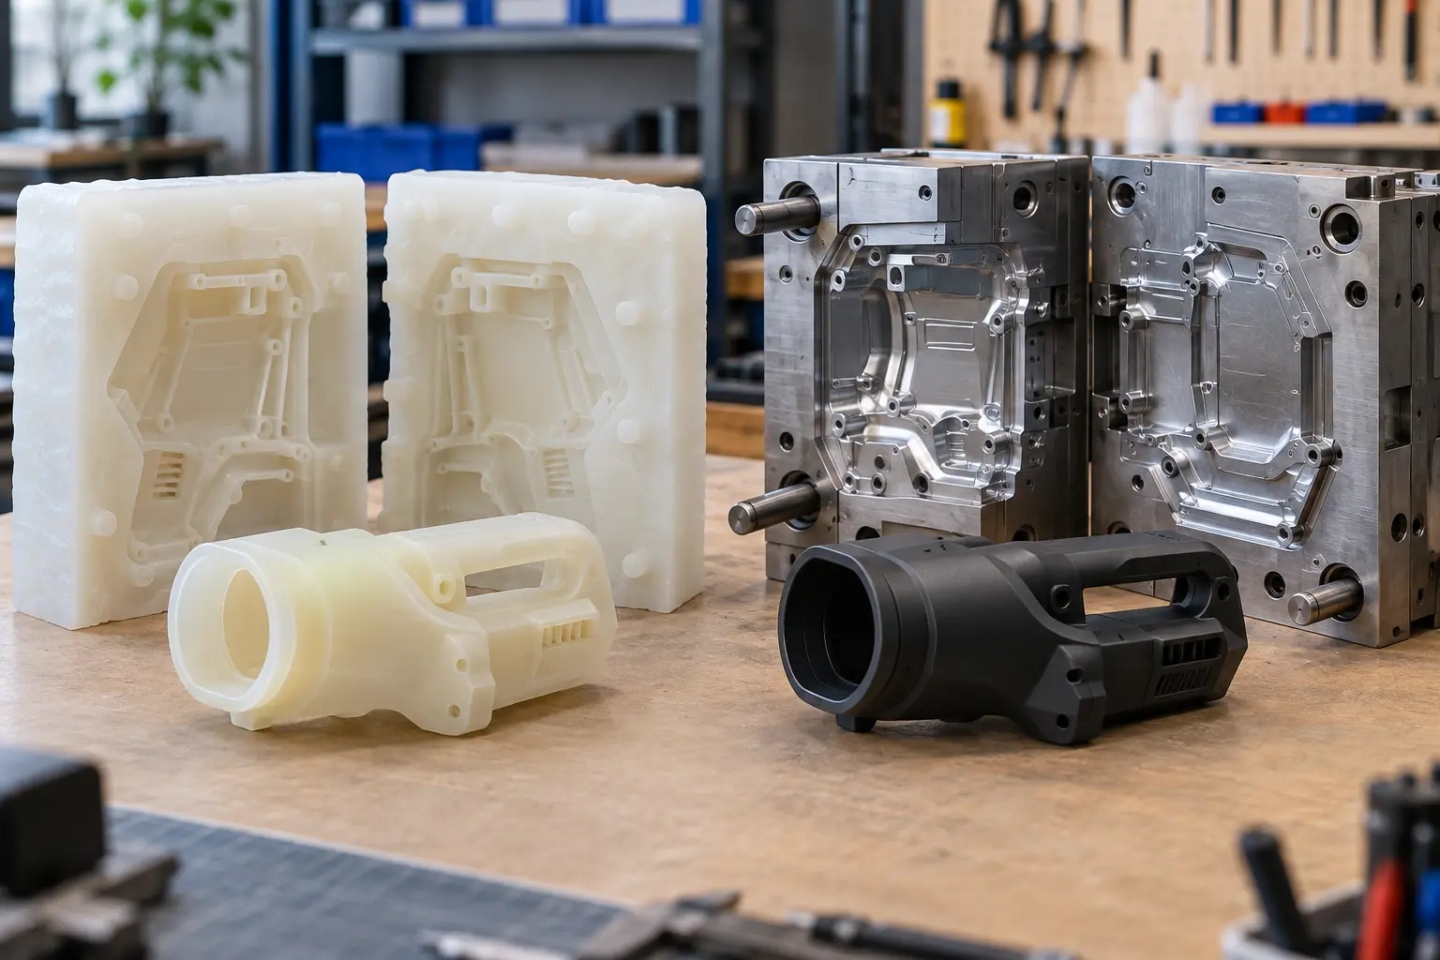
Le choix entre le moulage sous vide et le moulage par injection dépend du volume, des délais et du degré d'avancement de la pièce par rapport à la production. Le moulage sous vide consiste à couler de la résine de polyuréthane dans un moule en silicone et convient à la production de quelques dizaines à quelques centaines de pièces. Le moulage par injection consiste à injecter du plastique fondu dans un moule métallique et convient à la production de milliers, voire de millions de pièces. La première méthode est moins coûteuse à mettre en place. La seconde est moins coûteuse à l'unité une fois que le moule a été amorti.
La question la plus délicate est de savoir quand passer de l’une à l’autre. Une équipe produit qui a besoin de 40 boîtiers pour des essais utilisateurs le mois prochain est confrontée à un problème très différent de celui d’une équipe sur le point de commander 20 000 unités. Ce guide explique le fonctionnement de chaque processus, où se situent les véritables différences, comment déterminer votre propre seuil de rentabilité et comment éviter les pièges de conception dans lesquels tombent souvent les équipes lors de la transition. Ces deux processus font partie intégrante des services de R&D et de prototypage de Monarch Innovation ; les conseils prodigués ici sont donc issus d’expériences concrètes de choix entre ces deux approches dans le cadre de projets réels.
Réponse rapide
Optez pour le moulage sous vide lorsque vous avez besoin rapidement d'un petit lot de pièces de type série et que la conception est susceptible d'évoluer. Optez pour le moulage par injection lorsque la conception est définitive, que les volumes sont importants ou que vous avez besoin du matériau de production exact pour les essais et la certification.
Comparaison rapide entre le moulage sous vide et le moulage par injection
| Facteur | Moulage sous vide | Moulage par injection |
|---|---|---|
| Type de moule | Moule en silicone souple réalisé à partir d'un modèle maître | Outil en aluminium usiné ou en acier trempé |
| Coût initial d'outillage | Faible | Élevé |
| Coût par pièce | Plus élevé, à forte intensité de main-d'œuvre | Très faible en volume |
| Volume habituel | De quelques dizaines à quelques centaines de pièces | De quelques milliers à plusieurs millions de pièces |
| Délai de livraison des premières pièces | Jours | Quelques semaines, voire plus pour les outils en acier |
| Durée de vie du moule | Entre 15 et 25 pièces par moule en silicone | De quelques milliers à plusieurs millions de prises de vue |
| Matériaux | Résines de polyuréthane imitant l'ABS, le PC, le PP, le caoutchouc et les plastiques transparents | Des centaines de thermoplastiques et de résines techniques |
| Tolérances | Plus lâche, varie en fonction de la géométrie et de la résine | Plus précis et hautement reproductible |
| Modifications de conception | Économique : fabriquer un nouveau modèle et un nouveau moule | Coûteux : modification de l'outil ou fabrication d'un nouvel outil |
| Idéal pour | Prototypes, tests utilisateurs, essais pilotes, production de transition | Motifs sur glace, production en série, produits certifiés |
Qu'est-ce que le moulage sous vide ?
Le moulage sous vide est un procédé destiné à la production en petites séries qui permet de fabriquer des pièces en plastique en coulant de la résine de polyuréthane liquide dans un moule en silicone placé à l'intérieur d'une chambre à vide. Le vide élimine l'air de la résine et du moule, ce qui permet d'obtenir des pièces sans bulles et présentant des détails de surface très fins.
Le processus commence par la réalisation d'un modèle maître, généralement fabriqué par impression 3D SLA ou SLS, ou par usinage CNC. Du silicone liquide est coulé autour du modèle maître, puis durci. Le moule est ensuite découpé, le modèle maître retiré, et la cavité ainsi formée donne sa forme à chaque pièce moulée.
Chaque moule en silicone s'use après un nombre limité de moulages. Chez Monarch Innovation, un moule permet généralement de produire entre 15 et 25 pièces de qualité, selon la géométrie et la résine utilisées. Pour les lots plus importants, plusieurs moules sont fabriqués à partir du même modèle maître. Vous pouvez consulter l'ensemble du processus, les matériaux et les options de finition sur notre page consacrée au moulage sous vide et au prototypage.
Qu'est-ce que le moulage par injection ?
Le moulage par injection est un procédé de production en grande série qui consiste à injecter, sous haute pression, du thermoplastique fondu dans un moule métallique de précision, à le refroidir, puis à éjecter une pièce finie toutes les quelques secondes à une minute. Une fois le moule mis en place, toutes les pièces sont pratiquement identiques.
Le moule représente l'investissement le plus important. Il est usiné dans de l'aluminium ou de l'acier trempé et comporte des canaux de refroidissement, des broches d'éjection, des points d'injection et des canaux de coulée conçus en fonction de la pièce. Les moules en aluminium sont plus rapides et moins coûteux à fabriquer, mais s'usent plus rapidement. Les moules en acier nécessitent plus de temps et sont plus onéreux, mais peuvent avoir une très longue durée de vie en production.
Le coût de l'outillage étant réparti sur chaque pièce fabriquée, le coût unitaire diminue considérablement à mesure que le volume de production augmente. C'est pourquoi le moulage par injection s'impose comme la technique de référence pour la production en série. Les services de moulage par injection sur mesure proposés par Monarch Innovation couvrent la conception des moules, la fabrication de prototypes en aluminium, l'échantillonnage T1 et les séries de production.
Les différences qui influencent réellement votre décision
La plupart des comparaisons énumèrent les mêmes avantages et inconvénients. Dans la pratique, ce sont cinq différences qui font la différence dans les projets concrets.
Coût initial d'outillage par rapport au coût unitaire
Le moulage sous vide présente un faible coût d'entrée, car la fabrication d'un moule en silicone est peu coûteuse et rapide. Cependant, chaque pièce est mélangée, coulée, durcie et démoulée à la main, ce qui fait que le prix unitaire reste relativement élevé.
Le moulage par injection inverse cette tendance. Le moule représente un coût initial élevé, mais chaque pièce supplémentaire ne coûte presque rien. Pour un petit lot, le moulage par coulée l'emporte haut la main. Pour un gros lot, c'est le moulage par injection qui l'emporte largement.
Délai de livraison de la première pièce et de la millième pièce
Les pièces moulées sous vide peuvent être livrées en quelques jours. Le délai de livraison standard de Monarch Innovation pour le moulage sous vide est de 5 à 10 jours ouvrés. Le moulage par injection nécessite un délai plus long avant le lancement de la production, car il faut d'abord concevoir, usiner et réaliser des échantillons du moule.
La donne change lorsque l'on passe à la production en série. Un moule en silicone ne permet de produire qu'une poignée de pièces par jour, car chaque pièce moulée doit durcir. Une presse à injection peut, quant à elle, produire des centaines, voire des milliers de pièces dans le même laps de temps. Le moulage est donc plus rapide pour la première pièce, tandis que le moulage par injection l'est pour la millième.
Tolérances et répétabilité
Le moulage par injection permet d'obtenir des tolérances plus strictes et de les reproduire à chaque cycle, ce qui est essentiel pour les assemblages par encliquetage, les surfaces d'étanchéité et les assemblages comportant de nombreuses pièces à emboîter. Les tolérances du moulage sous vide sont plus larges et varient davantage, car les moules en silicone se déforment et les résines rétrécissent lors de leur durcissement.
Pour les modèles d'aspect et les contrôles d'ajustement, la précision du moulage sous vide est généralement suffisante. En revanche, pour une rainure de joint ou un bossage à ajustement serré devant fonctionner sur des milliers d'assemblages, ce n'est généralement pas le cas.
Matériaux : synthétiques ou naturels
C'est là la différence que les équipes sous-estiment le plus souvent. Le moulage sous vide utilise des résines de polyuréthane qui imitent les plastiques industriels tels que l'ABS, le polycarbonate, le polypropylène et le caoutchouc. Leur aspect et leur toucher sont très proches, mais il ne s'agit pas du même matériau.
Cela a son importance lorsque la pièce doit passer un test lié à une résine spécifique. Les indices d’inflammabilité tels que la norme UL 94, les contrôles de résistance chimique, l’exposition à la chaleur à long terme et les tests de biocompatibilité pour les dispositifs médicaux dépendent tous du matériau de production réel. Une pièce moulée « de type ABS » ne peut pas se substituer à du véritable ABS lors de ces essais. Si une certification figure dans votre feuille de route, prévoyez des pièces moulées dans la résine réelle avant de soumettre votre demande.
Géométrie des pièces et liberté de conception
Les moules en silicone souples permettent de réaliser des contre-dépouilles et des formes complexes qu'un outil métallique rigide ne peut pas reproduire. Le moulage sous vide s'adapte également mieux aux parois sans inclinaison et aux épaisseurs de paroi irrégulières que le moulage par injection.
Cette liberté s'avère utile dès le début. Elle masque toutefois certains problèmes, que nous aborderons dans la section consacrée à la conception ci-dessous.
Comment déterminer le point de croisement entre les deux ?
Le point d'inflexion correspond à la quantité à partir de laquelle le coût total du moulage par injection devient inférieur au coût total du moulage sous vide. En dessous de ce seuil, le moulage sous vide est plus économique. Au-delà, c'est le moulage par injection qui l'est. Vous pouvez le calculer à partir de deux devis de fournisseurs.
La formule du crossover
Coût total du moulage sous vide = modèle maître + (nombre de moules en silicone × coût du moule) + (quantité × prix de la pièce moulée) Coût total du moulage par injection = coût de l'outillage + (quantité × prix de la pièce moulée) Le seuil de rentabilité correspond à la quantité à partir de laquelle ces deux montants sont égaux.
Pour le calculer de votre côté :
- Demandez un devis pour un moulage sous vide qui détaille le coût du modèle maître, le coût de chaque moule en silicone et le prix unitaire de chaque pièce moulée.
- Demandez un devis de moulage par injection qui distingue le coût de l'outillage du prix unitaire de la pièce moulée. Demandez des devis pour des outillages en aluminium et en acier si les volumes sont incertains.
- Divisez la quantité souhaitée par le nombre de pièces que chaque moule en silicone permet de produire pour déterminer le nombre de moules dont vous avez besoin.
- Calculez les deux totaux pour la quantité souhaitée, puis pour le double et la moitié de cette quantité.
- Comparez les totaux, puis tenez compte des délais, de la stabilité de la conception et des besoins en matière de tests avant de prendre votre décision.
La dernière étape est déterminante. Un coût total moins élevé n'est pas la bonne solution si la conception doit encore évoluer à deux reprises, ou si vous avez besoin de pièces certifiées que seul le moulage permet d'obtenir.
L'option intermédiaire que la plupart des comparaisons négligent : l'outillage de prototypage en aluminium
Le moulage sous vide et les outillages de production en acier ne sont pas les seules options possibles. Les outillages de prototypage en aluminium, parfois appelés « outillages rapides » ou « outillages de transition », se situent entre les deux. Ils permettent de produire de véritables pièces moulées par injection dans la résine de production, à un coût d'outillage moindre et avec un délai de fabrication plus court que ceux des outillages en acier trempé.
Monarch Innovation est en mesure de produire des échantillons T1 à partir d'outillages prototypes en aluminium en seulement deux semaines. Cette solution est donc idéale lorsque vous avez besoin de matériel réel pour effectuer des tests ou lancer une série pilote, mais que vous n'êtes pas encore prêt à vous engager dans la fabrication d'un outillage de production complet.
| Option | Idéal pour | Principal avantage | Principale limite |
|---|---|---|---|
| Moulage sous vide | Des dizaines de pièces, des modifications de conception, des contrôles d'aspect et d'ajustement | Le moyen le plus rapide et le moins cher d'obtenir des pièces de qualité industrielle | Matériaux simulés, durée de vie réduite du moule |
| Outillage de prototypage en aluminium | De quelques centaines à quelques milliers de pièces, essais avec de la résine réelle, séries pilotes | Du matériel de production réel sans avoir à supporter l'intégralité des coûts d'outillage en acier | Une durée de vie des outils plus courte et les modifications de conception continuent de coûter de l'argent |
| Outillage pour la production d'acier | Modèles gelés, volumes élevés et constants | Coût par pièce le plus bas sur une longue durée de production | Coût initial le plus élevé et délai de livraison le plus long |
Quel processus convient à chaque étape du développement d'un produit ?
Le processus à adopter évolue à mesure que le produit mûrit. De nombreuses équipes ont recours aux trois options ci-dessus pour un même produit, étape par étape.
| Phase de développement | Besoin courant | Choix habituel |
|---|---|---|
| Maquettes conceptuelles et d'apparence | Quelques éléments qui pourraient intéresser les critiques ou les investisseurs | Impression 3D ou moulage sous vide |
| Essais techniques et essais utilisateurs | 20 à 100 pièces dont l'aspect et le toucher sont identiques à ceux des pièces de série | Moulage sous vide |
| Validation et certification de la conception | Pièces en résine véritable destinées aux essais officiels | Outillage de prototypage en aluminium |
| Projet pilote et test de marché | Quelques centaines de pièces pendant la fabrication du moyen de production | Moulage sous vide ou outillage en aluminium |
| Lancement et production en série | Des milliers de pièces identiques | Outillage pour la production d'acier |
Une bonne pratique consiste à les réaliser en parallèle. Pendant l'usinage du moule de production, les pièces moulées sous vide peuvent servir à approvisionner les premiers clients, à fournir des échantillons commerciaux ou à réaliser des essais sur le terrain, ce qui évite que la date de lancement ne dépende du moule.
Concevez vos pièces moulées de manière à ce qu'elles puissent être moulées ultérieurement
Le principal risque lié au passage du moulage sous vide au moulage par injection n'est pas d'ordre financier. Il s'agit d'une pièce qui se moule parfaitement, mais qui ne peut pas être moulée par injection sans être redessinée.
Comme les moules en silicone sont souples, ils permettent de réaliser des détails qu'un moule en acier ne permettrait pas. Un modèle qui se coule sans difficulté peut néanmoins poser des problèmes pour le moulage par injection :
- Les contre-dépouilles qui nécessitent des actions latérales ou des élévateurs dans un outil métallique, ce qui augmente le coût
- Pas de dépouille sur les parois verticales, ce qui permet à la pièce de rester bien en place dans l'outil
- Les sections épaisses qui provoquent des marques d'affaissement et allongent les temps de refroidissement
- Une épaisseur de paroi irrégulière entraînant une déformation
- Des angles internes vifs qui concentrent les contraintes et limitent l'écoulement de la matière plastique
La solution est simple à décrire : concevoir dès le départ le prototype moulé en respectant les règles du moulage par injection. Appliquer un angle de dépouille, veiller à l’uniformité des parois et planifier l’emplacement des points d’injection dès le début, même si les 30 premières pièces doivent être moulées. Ainsi, la géométrie que vous validez sera celle que vous moulerez. Une revue technique de conception mécanique tenant compte de la fabricabilité constitue le moyen le plus économique de détecter ces problèmes.
Erreurs courantes lors du choix entre les deux
Certains schémas reviennent sans cesse :
- La fabrication prématurée des outillages en acier. Se lancer dans la fabrication d'un outillage de production avant que la conception ne soit finalisée entraîne souvent des retouches coûteuses après les tests utilisateurs.
- Considérer les pièces moulées comme une preuve de performance. Les résines de polyuréthane imitent les plastiques utilisés en production. Les résultats obtenus pour les pièces moulées en termes de résistance, de comportement thermique et de résistance chimique ne sont pas toujours transposables.
- Sans tenir compte du seuil de rentabilité. Il arrive parfois que les équipes continuent à couler pendant des mois à des volumes pour lesquels l'utilisation d'outillages en aluminium aurait déjà été plus économique.
- Cette comparaison ne porte que sur le coût de l'outillage. Pour avoir une vision globale, il faut également prendre en compte le coût par pièce, le remplacement des moules, les délais de fabrication et le coût des modifications de conception.
- Attendre la fin pour s'occuper de la certification. Si une pièce doit faire l'objet d'un test UL, d'un test de contact alimentaire ou d'un test médical, les pièces en résine véritable doivent être intégrées au projet dès le début, et non ajoutées une fois la date de lancement fixée.
Choisir le procédé adapté à votre prochaine série de production
Il n'y a pas de solution universelle entre le moulage sous vide et le moulage par injection. Le moulage sous vide permet de fournir rapidement et à moindre coût des pièces de qualité industrielle alors que la conception est encore en cours d'élaboration. Le moulage par injection permet d'obtenir des pièces homogènes dans le matériau définitif, à un coût unitaire que le moulage sous vide ne peut égaler. Les outillages de prototypage en aluminium comblent le fossé entre ces deux techniques.
L'approche pratique consiste à prendre des décisions étape par étape, à vérifier le point de basculement par rapport à des devis réels et à concevoir chaque prototype comme s'il allait être moulé. Monarch Innovation accompagne ce parcours complet, de l'étude de fabricabilité (DFM) et des prototypes moulés sous vide jusqu'à l'outillage en aluminium et au moulage de série, dans le cadre de nos services d'ingénierie produit. Cela signifie qu'une seule équipe d'ingénieurs peut vous recommander le processus le plus adapté à chaque étape, plutôt que de faire passer votre pièce entre les mains de différents fournisseurs.
Vous ne savez pas s'il vaut mieux réaliser votre pièce par moulage ou par coulée ?
Envoyez-nous votre fichier CAO, les quantités souhaitées et vos exigences en matière de tests. Nos ingénieurs évalueront la faisabilité de la conception et vous recommanderont le moulage sous vide, la fabrication d'outillages en aluminium ou le moulage de série, en fonction de votre calendrier.
Discutez avec un ingénieur en prototypage