Harsh Joshi
Co-founder & Technical Director
Vergleichen Sie Vakuumguss und Spritzguss hinsichtlich Kosten, Vorlaufzeit, Toleranzen und Materialien, ermitteln Sie Ihren Kostenschwellenwert und vermeiden Sie Konstruktionsfehler, die den Übergang zur Serienfertigung verzögern.
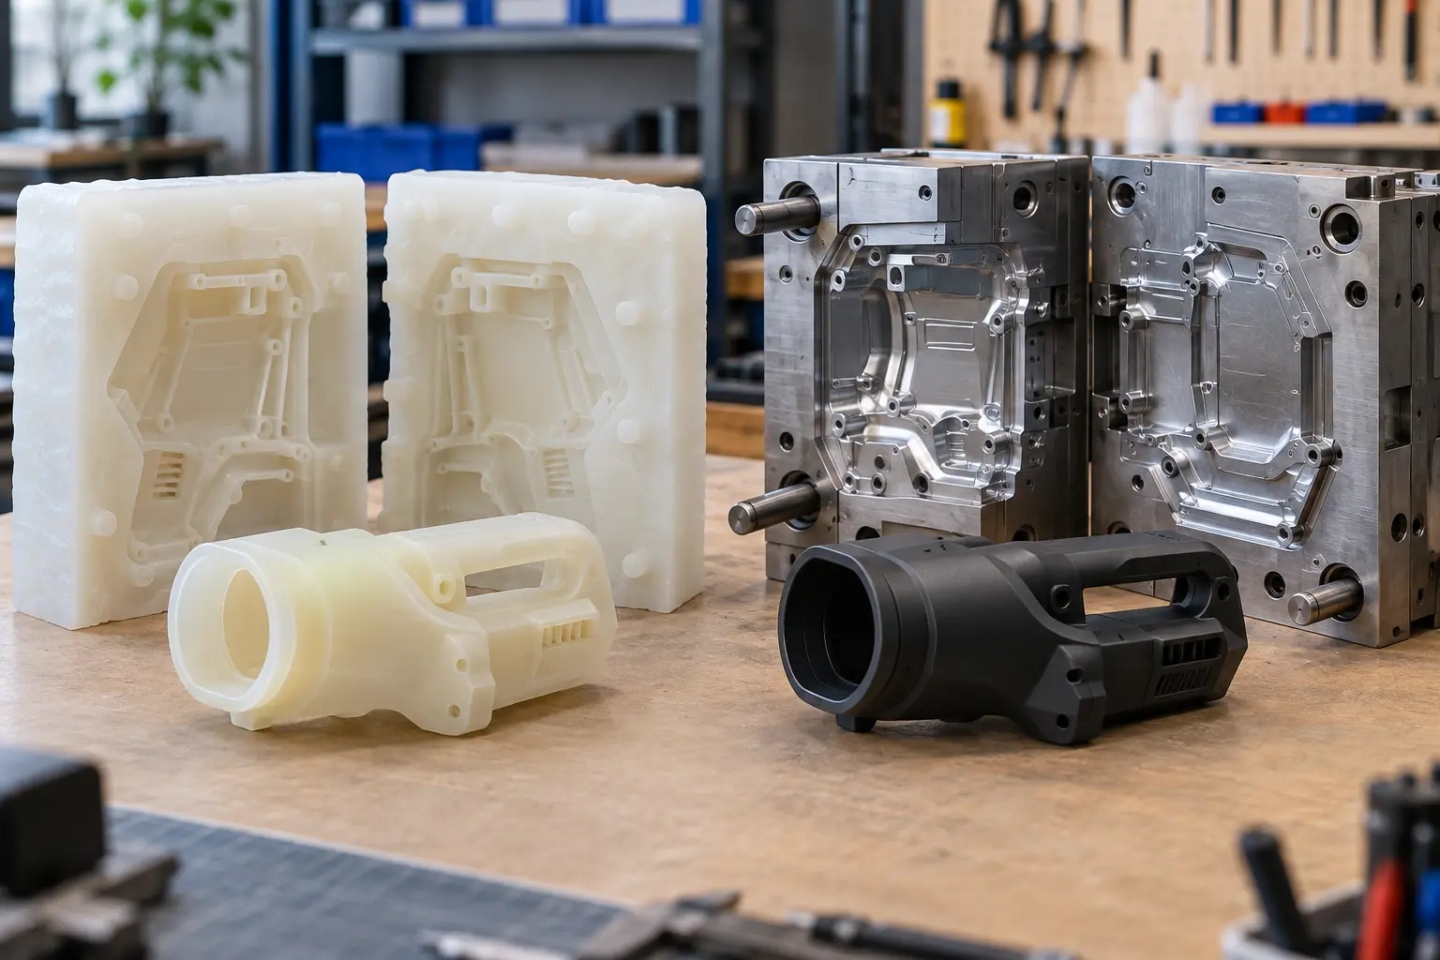
Bei der Entscheidung zwischen Vakuumguss und Spritzguss kommt es auf die Stückzahl, den Zeitrahmen und darauf an, wie nah das Bauteil bereits an der Serienfertigung sein muss. Beim Vakuumguss wird Polyurethanharz in eine Silikonform gegossen; dieses Verfahren eignet sich für Stückzahlen von zehn bis einige hundert. Beim Spritzguss wird geschmolzener Kunststoff in eine Metallform gepresst; dieses Verfahren eignet sich für Stückzahlen von Tausenden bis Millionen. Das erste Verfahren ist in der Anschaffung kostengünstiger. Das zweite Verfahren ist pro Teil kostengünstiger, sobald sich die Werkzeugkosten amortisiert haben.
Die schwierigere Frage ist, wann man von einem zum anderen übergehen sollte. Ein Produktteam, das für Nutzertests im nächsten Monat 40 Gehäuse benötigt, steht vor einem ganz anderen Problem als ein Team, das im Begriff ist, 20.000 Einheiten zu bestellen. Dieser Leitfaden erläutert, wie die einzelnen Prozesse funktionieren, wo die tatsächlichen Unterschiede liegen, wie Sie Ihren eigenen Kosten-Übergangspunkt ermitteln und wie Sie die Designfallen vermeiden, in die Teams beim Wechsel tappen. Beide Prozesse sind Teil der F&E- und Prototyping-Dienstleistungen von Monarch Innovation, sodass die hier gegebenen Ratschläge auf der Auswahl zwischen diesen beiden Verfahren in realen Projekten basieren.
Kurze Antwort
Entscheiden Sie sich für das Vakuumgussverfahren, wenn Sie schnell eine kleine Charge seriennaher Teile benötigen und sich die Konstruktion möglicherweise noch ändern kann. Entscheiden Sie sich für den Spritzguss, wenn die Konstruktion feststeht, große Stückzahlen benötigt werden oder Sie das exakte Serienmaterial für Tests und Zertifizierungen benötigen.
Vakuumguss vs. Spritzguss auf einen Blick
| Faktor | Vakuumguss | Spritzguss |
|---|---|---|
| Formtyp | Weiche Silikonform, hergestellt anhand eines Vorlagemodells | Werkzeug aus gefrästem Aluminium oder gehärtetem Stahl |
| Vorlaufkosten für Werkzeuge | Niedrig | Hoch |
| Kosten pro Teil | Höher, arbeitsintensiv | Bei großem Volumen sehr gering |
| Typisches Volumen | Zehn bis einige hundert Teile | Tausende bis Millionen von Teilen |
| Zeit bis zur Lieferung der ersten Teile | Tage | Wochen, bei Stahlwerkzeugen länger |
| Lebensdauer der Form | Etwa 15 bis 25 Teile pro Silikonform | Tausende bis Millionen Aufnahmen |
| Materialien | Polyurethanharze, die ABS, PC, PP, Gummi und transparente Kunststoffe imitieren | Hunderte von echten Thermoplasten und technischen Kunststoffen |
| Toleranzen | Locker, hängt von der Geometrie und dem Harz ab | Präziser und mit hoher Wiederholgenauigkeit |
| Änderungen am Design | Günstig: einen neuen Meister und eine neue Form anfertigen | Kostspielig: Nachbearbeitung des Werkzeugs oder ein neues Werkzeug |
| Am besten geeignet für | Prototypen, Anwendertests, Pilotläufe, Überbrückungsproduktion | Vorgefertigte Designs, Massenproduktion, zertifizierte Produkte |
Was ist Vakuumguss?
Das Vakuumgießen ist ein Verfahren für kleine Stückzahlen, bei dem Kunststoffteile hergestellt werden, indem flüssiges Polyurethanharz in eine Silikonform innerhalb einer Vakuumkammer gegossen wird. Durch das Vakuum wird die Luft aus dem Harz und der Form abgesaugt, sodass die Teile blasenfrei und mit feinen Oberflächendetails entstehen.
Der Prozess beginnt mit einem Vorformling, der in der Regel mittels SLA- oder SLS-3D-Druck oder CNC-Bearbeitung hergestellt wird. Flüssiges Silikon wird um den Vorformling gegossen und ausgehärtet. Anschließend wird die Form aufgeschnitten, der Vorformling entfernt, und der verbleibende Hohlraum bildet die Form jedes Gussteils.
Jede Silikonform nutzt sich nach einer begrenzten Anzahl von Gussvorgängen ab. Bei Monarch Innovation lassen sich mit einer Form in der Regel etwa 15 bis 25 qualitativ hochwertige Teile herstellen, je nach Geometrie und Harz. Für größere Chargen werden mehrere Formen aus derselben Masterform gefertigt. Den vollständigen Arbeitsablauf, die Materialien und die Optionen zur Endbearbeitung finden Sie auf unserer Seite zum Vakuumguss und zur Prototypenfertigung.
Was ist Spritzguss?
Das Spritzgießen ist ein Verfahren zur Massenfertigung, bei dem geschmolzener Thermoplast unter hohem Druck in eine präzise gefertigte Metallform eingespritzt, abgekühlt und alle paar Sekunden bis zu einer Minute als fertiges Bauteil ausgeworfen wird. Sobald die Form vorliegt, sind alle Bauteile nahezu identisch.
Das Werkzeug ist die große Investition. Es wird aus Aluminium oder gehärtetem Stahl gefertigt und verfügt über Kühlkanäle, Auswerferstifte, Angusskanäle und Angusskanäle, die speziell auf das Bauteil abgestimmt sind. Aluminiumwerkzeuge lassen sich schneller und kostengünstiger herstellen, nutzen sich jedoch schneller ab. Stahlwerkzeuge erfordern eine längere Fertigungszeit und sind teurer, haben aber eine sehr lange Lebensdauer.
Da sich die Kosten für die Form auf jedes gefertigte Teil verteilen, sinken die Kosten pro Teil mit steigendem Produktionsvolumen deutlich. Aus diesem Grund dominiert das Spritzgießen die Massenproduktion. Die maßgeschneiderten Spritzgießdienstleistungen von Monarch Innovation umfassen Formkonstruktion, Prototypenbau aus Aluminium, T1-Musterfertigung und Serienproduktion.
Die Unterschiede, die Ihre Entscheidung tatsächlich beeinflussen
In den meisten Vergleichen werden dieselben Vor- und Nachteile aufgeführt. In der Praxis entscheiden jedoch fünf Unterschiede über den Ausgang realer Projekte.
Anfängliche Werkzeugkosten im Vergleich zu den Kosten pro Teil
Das Vakuumgussverfahren zeichnet sich durch niedrige Einstiegskosten aus, da sich eine Silikonform kostengünstig und schnell herstellen lässt. Da jedoch jedes Teil von Hand angemischt, gegossen, ausgehärtet und aus der Form genommen wird, bleibt der Stückpreis relativ hoch.
Beim Spritzguss kehrt sich dieses Verhältnis um. Die Werkzeuge verursachen hohe Anschaffungskosten, aber jedes weitere Teil kostet nur sehr wenig. Bei kleinen Stückzahlen hat der Guss klar die Nase vorn. Bei großen Stückzahlen gewinnt der Spritzguss mit großem Abstand.
Lieferzeit bis zum ersten und zum tausendsten Teil
Vakuumgussteile können bereits innerhalb weniger Tage geliefert werden. Die Standardlieferzeit von Monarch Innovation für den Vakuumguss beträgt 5 bis 10 Werktage. Beim Spritzguss dauert die Inbetriebnahme länger, da zunächst das Werkzeug entworfen, gefertigt und ein Muster hergestellt werden muss.
Bei großen Stückzahlen sieht die Sache anders aus. Eine einzelne Silikonform liefert nur eine Handvoll Teile pro Tag, da jedes Gussstück aushärten muss. Eine Spritzgussmaschine kann in derselben Zeit Hunderte oder Tausende von Teilen produzieren. Beim Guss ist also das erste Teil schneller fertig, beim Spritzguss hingegen das tausendste.
Toleranzen und Wiederholgenauigkeit
Beim Spritzgießen werden engere Toleranzen eingehalten und von Schuss zu Schuss reproduziert, was für Schnappverbindungen, Dichtflächen und Baugruppen mit vielen ineinandergreifenden Teilen von Bedeutung ist. Beim Vakuumgießen sind die Toleranzen größer und schwanken stärker, da sich Silikonformen verformen und Harze beim Aushärten schrumpfen.
Für Ausführungsmodelle und Passgenauigkeitsprüfungen reicht die Genauigkeit des Vakuumgussverfahrens in der Regel aus. Bei einer Dichtungsnut oder einem Presspassungsvorsprung, die in Tausenden von Baugruppen funktionieren müssen, ist dies jedoch meist nicht der Fall.
Materialien: künstlich vs. echt
Das ist der Unterschied, den Teams am häufigsten unterschätzen. Beim Vakuumguss werden Polyurethanharze verwendet, die Serienkunststoffe wie ABS, Polycarbonat, Polypropylen und Gummi imitieren. Sie sehen fast genauso aus und fühlen sich auch fast genauso an, sind aber nicht aus demselben Material.
Das ist von Bedeutung, wenn das Bauteil eine Prüfung bestehen muss, die an einen bestimmten Kunststoff gebunden ist. Entflammbarkeitsklassen wie UL 94, Prüfungen der Chemikalienbeständigkeit, Langzeit-Wärmeeinwirkungsprüfungen und Biokompatibilitätsprüfungen für Medizinprodukte hängen alle vom tatsächlichen Produktionsmaterial ab. Ein gegossenes „ABS-ähnliches“ Bauteil kann bei diesen Prüfungen nicht als Ersatz für echtes ABS dienen. Wenn eine Zertifizierung auf Ihrer Roadmap steht, planen Sie Formteile aus dem echten Kunststoff ein, bevor Sie den Antrag einreichen.
Teilegeometrie und Gestaltungsfreiheit
Flexible Silikonformen ermöglichen die Herstellung von Hinterschneidungen und komplizierten Formen, die mit einem starren Metallwerkzeug nicht realisierbar sind. Beim Vakuumguss lassen sich zudem Wandflächen ohne Formschräge und ungleichmäßige Wandstärken besser tolerieren als beim Spritzguss.
Diese Freiheit ist zu Beginn von Vorteil. Sie verbirgt jedoch auch Probleme, auf die wir im folgenden Abschnitt zum Thema Design eingehen.
Wie findet man den Schnittpunkt zwischen beiden?
Der Schwellenwert ist die Menge, ab der die Gesamtkosten des Spritzgussverfahrens unter die Gesamtkosten des Vakuumgussverfahrens fallen. Unterhalb dieses Wertes ist der Guss kostengünstiger, oberhalb davon ist der Spritzguss kostengünstiger. Sie können diesen Wert anhand von zwei Angeboten verschiedener Lieferanten berechnen.
Die Crossover-Formel
Gesamtkosten für den Vakuumguss = Mastermodell + (Anzahl der Silikonformen × Formkosten) + (Stückzahl × Preis pro Gussteil) Gesamtkosten für den Spritzguss = Werkzeugkosten + (Stückzahl × Preis pro Formteil) Der Break-even-Punkt ist die Stückzahl, bei der beide Beträge gleich sind.
So können Sie es für sich selbst berechnen:
- Fordern Sie ein Angebot für das Vakuumgussverfahren an, in dem das Vorformmodell, die Kosten für jede Silikonform und der Preis pro Gussteil separat aufgeführt sind.
- Lassen Sie sich ein Angebot für den Spritzguss erstellen, bei dem die Werkzeugkosten vom Preis pro Spritzgussteil getrennt ausgewiesen sind. Fragen Sie nach Werkzeugen aus Aluminium und Stahl, wenn die Stückzahlen noch ungewiss sind.
- Teilen Sie Ihre Zielmenge durch die Anzahl der Teile, die pro Silikonform hergestellt werden können, um zu ermitteln, wie viele Formen Sie benötigen.
- Berechnen Sie beide Summen für Ihre Zielmenge, dann für das Doppelte und die Hälfte dieser Menge.
- Vergleichen Sie die Gesamtzahlen und berücksichtigen Sie anschließend den Zeitaufwand, die Designstabilität und den Testbedarf, bevor Sie eine Entscheidung treffen.
Der letzte Schritt ist entscheidend. Ein niedrigerer Gesamtpreis ist nicht die richtige Lösung, wenn sich das Design noch zweimal ändern wird oder wenn Sie zertifizierte Teile benötigen, die nur durch Spritzguss hergestellt werden können.
Die mittlere Option, die bei den meisten Vergleichen außer Acht gelassen wird: Prototypenwerkzeuge aus Aluminium
Vakuumguss und Produktionswerkzeuge aus Stahl sind nicht die einzigen Optionen. Aluminium-Prototypenwerkzeuge, die manchmal auch als „Rapid Tooling“ oder „Brückenwerkzeuge“ bezeichnet werden, nehmen eine Zwischenstellung ein. Mit ihnen lassen sich echte Spritzgussteile aus dem Produktionsharz herstellen – und das bei geringeren Werkzeugkosten und kürzeren Vorlaufzeiten als bei Werkzeugen aus gehärtetem Stahl.
Monarch Innovation kann T1-Muster aus Aluminium-Prototypenwerkzeugen bereits in zwei Wochen fertigen. Damit ist das Unternehmen die ideale Wahl, wenn Sie echtes Material für Tests oder eine Pilotproduktion benötigen, sich aber noch nicht auf ein Werkzeug für die Serienfertigung festlegen möchten.
| Option | Am besten geeignet für | Hauptvorteil | Hauptbeschränkung |
|---|---|---|---|
| Vakuumguss | Dutzende von Teilen, Designänderungen, Prüfungen hinsichtlich Aussehen und Passform | Der schnellste und kostengünstigste Weg zu seriennahen Bauteilen | Simulierte Werkstoffe, kurze Formlebensdauer |
| Prototypenwerkzeuge aus Aluminium | Hunderte bis wenige Tausend Teile, Tests mit echtem Harz, Vorserien | Echtes Serienmaterial ohne die vollen Kosten für Stahlwerkzeuge | Kürzere Standzeit, Konstruktionsänderungen kosten dennoch Geld |
| Werkzeuge für die Stahlproduktion | Eingefrorene Designs, hohe und anhaltende Absatzmengen | Niedrigste Kosten pro Teil über eine lange Produktionsdauer | Höchste Anschaffungskosten und längste Vorlaufzeit |
Welcher Prozess eignet sich für die einzelnen Phasen der Produktentwicklung?
Der richtige Prozess ändert sich im Laufe der Produktentwicklung. Viele Teams nutzen alle drei oben genannten Optionen für dasselbe Produkt, jeweils in einer bestimmten Phase.
| Entwicklungsphase | Typischer Bedarf | Übliche Wahl |
|---|---|---|
| Konzept- und Designmodelle | Ein paar Aspekte, die für Rezensionen oder Investoren interessant sein könnten | 3D-Druck oder Vakuumguss |
| Technische Tests und Anwendertests | 20 bis 100 Teile, die in Aussehen und Haptik der Serienproduktion entsprechen | Vakuumguss |
| Designvalidierung und Zertifizierung | Teile aus echtem Harz für offizielle Tests | Prototypenwerkzeuge aus Aluminium |
| Pilotphase und Markttest | Ein paar hundert Teile, während die Fertigungsvorrichtung hergestellt wird | Vakuumguss oder Aluminiumformbau |
| Markteinführung und Serienproduktion | Tausende identischer Teile | Werkzeuge für die Stahlproduktion |
Ein sinnvolles Vorgehen besteht darin, beide Verfahren parallel durchzuführen. Während das Serienwerkzeug gefertigt wird, können vakuumgegossene Teile an die ersten Kunden geliefert, als Verkaufsmuster oder für Feldversuche verwendet werden, sodass der Markteinführungstermin nicht vom Werkzeug abhängt.
Entwerfen Sie Ihre Gussteile so, dass sie später gegossen werden können
Das größte Risiko beim Wechsel vom Vakuumguss zum Spritzguss sind nicht die Kosten. Es handelt sich um ein Bauteil, das sich zwar perfekt gießen lässt, aber ohne eine Neukonstruktion nicht im Spritzgussverfahren hergestellt werden kann.
Da sich Silikonformen verbiegen, lassen sie auch solche Details zu, die bei einem Stahlwerkzeug nicht möglich wären. Ein Entwurf, der sich problemlos gießen lässt, kann beim Spritzgießen dennoch Probleme bereiten:
- Hohlschnitte, die seitliche Bewegungen oder Heber in einem Metallwerkzeug erfordern, was zusätzliche Kosten verursacht
- Kein Vorfräsen an senkrechten Wänden, damit das Teil im Werkzeug festsitzt
- Dicke Abschnitte, die Einfallstellen verursachen und zu langen Abkühlzeiten führen
- Ungleichmäßige Wandstärke, die zu Verformungen führt
- Scharfe Innenecken, die Spannungen bündeln und den Kunststofffluss einschränken
Die Lösung lässt sich einfach beschreiben: Entwerfen Sie den Gussprototyp von Anfang an gemäß den Regeln des Spritzgussverfahrens. Sehen Sie ein Entformungsschrägen vor, halten Sie die Wandstärken einheitlich und planen Sie die Angussstellen frühzeitig ein – auch wenn die ersten 30 Teile gegossen werden sollen. Dann entspricht die von Ihnen validierte Geometrie genau der Geometrie, die Sie gießen. Eine Überprüfung durch die Konstruktionsabteilung unter Berücksichtigung der Fertigungsfreundlichkeit ist der kostengünstigste Zeitpunkt, um diese Probleme zu erkennen.
Häufige Fehler bei der Entscheidung zwischen beiden
Einige Muster tauchen immer wieder auf:
- Zu frühes Schneiden von Stahlwerkzeugen. Die Entscheidung für ein Serienwerkzeug, bevor die Konstruktion feststeht, führt oft zu kostspieligen Nachbearbeitungen des Werkzeugs nach den Anwendertests.
- Gussteile als Leistungsnachweis betrachten. Polyurethanharze simulieren Serienkunststoffe. Die Ergebnisse der Gussteile hinsichtlich Festigkeit, Hitzebeständigkeit und Chemikalienbeständigkeit lassen sich nicht immer übertragen.
- Den Umkehrpunkt außer Acht lassen. Manchmal gießen Unternehmen monatelang in Mengen weiter, bei denen Aluminiumwerkzeuge bereits kostengünstiger gewesen wären.
- Hier werden lediglich die Werkzeugkosten verglichen. Das Gesamtbild umfasst die Kosten pro Teil, den Werkzeugwechsel, die Vorlaufzeit und die Kosten für Konstruktionsänderungen.
- Die Zertifizierung bis zum Schluss aufschieben. Wenn ein Bauteil eine UL-Zertifizierung, eine Zulassung für den Kontakt mit Lebensmitteln oder eine medizinische Prüfung erfordert, müssen die Bauteile aus Echtkunststoff frühzeitig in die Planung einbezogen werden und dürfen nicht erst hinzugefügt werden, nachdem der Markteinführungstermin bereits feststeht.
Die Wahl des richtigen Verfahrens für Ihren nächsten Produktionslauf
Es gibt keinen eindeutigen Sieger zwischen Vakuumguss und Spritzguss. Beim Vakuumguss erhält man schnell und kostengünstig serienähnliche Teile, während die Konstruktion noch in der Entwicklung ist. Der Spritzguss liefert gleichbleibende Teile aus dem eigentlichen Werkstoff zu Stückkosten, mit denen der Vakuumguss nicht mithalten kann. Aluminium-Prototypenwerkzeuge schließen die Lücke zwischen den beiden Verfahren.
Der praktische Ansatz besteht darin, schrittweise Entscheidungen zu treffen, den Übergangspunkt anhand realer Angebote zu überprüfen und jeden Prototyp so zu konstruieren, als würde er tatsächlich gegossen werden. Monarch Innovation begleitet diesen gesamten Prozess – von der DFM-Prüfung über Vakuumguss-Prototypen bis hin zu Aluminiumwerkzeugen und dem Serienguss – im Rahmen unserer Produktentwicklungsdienstleistungen. Das bedeutet, dass ein einziges Ingenieurteam in jedem Schritt den richtigen Prozess empfehlen kann, anstatt Ihr Bauteil an verschiedene Lieferanten weiterzureichen.
Sie sind sich nicht sicher, ob Sie Ihr Bauteil gießen oder formen sollen?
Teilen Sie uns Ihre CAD-Datei, die geplanten Stückzahlen und die Prüfanforderungen mit. Unsere Ingenieure prüfen die Konstruktion auf ihre Fertigungsfähigkeit und empfehlen Ihnen je nach Ihrem Zeitplan Vakuumguss, Aluminiumwerkzeuge oder Serienspritzguss.
Sprechen Sie mit einem Prototypenentwickler