Harsh Joshi
Co-founder & Technical Director
Sammenlign vakuumstøbning og sprøjtestøbning med hensyn til omkostninger, leveringstid, tolerancer og materialer, find det punkt, hvor omkostningerne udligner hinanden, og undgå de designfælder, der forsinker overgangen til produktionsværktøj.
Valget mellem vakuumstøbning og sprøjtestøbning afhænger af mængden, tidsrammen og hvor tæt emnet skal være på produktionsklarhed. Ved vakuumstøbning hældes polyurethanharpiks i en silikoneform, og metoden egner sig til produktion af nogle få til et par hundrede emner. Ved sprøjtestøbning presses smeltet plast ind i et metalværktøj, og metoden egner sig til produktion af tusinder til millioner af emner. Den første metode er billigere at komme i gang med. Den anden er billigere pr. emne, når værktøjet er afskrevet.
Det sværere spørgsmål er, hvornår man skal skifte fra den ene til den anden. Et produktteam, der har brug for 40 enheder til brugertests i næste måned, står over for et helt andet problem end et team, der skal til at bestille 20.000 enheder. Denne guide forklarer, hvordan de to processer fungerer, hvor de reelle forskelle kommer til udtryk, hvordan man beregner sit eget omkostningsskiftepunkt, og hvordan man undgår de designfælder, som teams ofte falder i under skiftet. Begge processer indgår i Monarch Innovations forsknings- og udviklings- samt prototypetjenester, så rådene her stammer fra valg mellem dem i konkrete projekter.
Hurtigt svar
Vælg vakuumstøbning, når du hurtigt har brug for et lille parti af produktionslignende emner, og designet muligvis stadig kan ændres. Vælg sprøjtestøbning, når designet er fastlagt, produktionsmængderne er store, eller du har brug for det nøjagtige produktionsmateriale til test og certificering.
Vakuumstøbning kontra sprøjtestøbning – et overblik
| Faktor | Vakuumstøbning | Sprøjtestøbning |
|---|---|---|
| Skimmeltype | Blød silikoneform fremstillet ud fra en originalform | Værktøj af bearbejdet aluminium eller hærdet stål |
| Indledende værktøjsomkostninger | Lav | Høj |
| Omkostninger pr. del | Højere, arbejdskraftintensiv | Meget lav ved høj lydstyrke |
| Typisk volumen | Ti til et par hundrede dele | Fra tusinder til millioner af dele |
| Tid til de første dele | Dage | Uger, længere tid for værktøj af stål |
| Formens levetid | Omkring 15 til 25 dele pr. silikoneform | Tusinder til millioner af skud |
| Materialer | Polyurethanharpikser, der efterligner ABS, PC, PP, gummi og gennemsigtig plast | Hundredvis af ægte termoplastmaterialer og tekniske plastmaterialer |
| Tolerancer | Løsere, afhænger af geometri og harpiks | Mere præcis og med høj gentagelsesnøjagtighed |
| Designændringer | Billigt: Lav en ny form og en ny støbeform | Dyrt: omarbejdning af værktøjet eller et nyt værktøj |
| Bedst egnet til | Prototyper, brugerforsøg, pilotproduktion, mellemproduktion | Frosne mønstre, masseproduktion, certificerede produkter |
Hvad er vakuumstøbning?
Vakuumstøbning er en fremstillingsmetode til små serier, hvor man fremstiller plastdele ved at hælde flydende polyurethanharpiks i en silikoneform inde i et vakuumkammer. Vakuummet suger luften ud af harpiksen og formen, så delene kommer ud uden bobler og med fine overfladedetaljer.
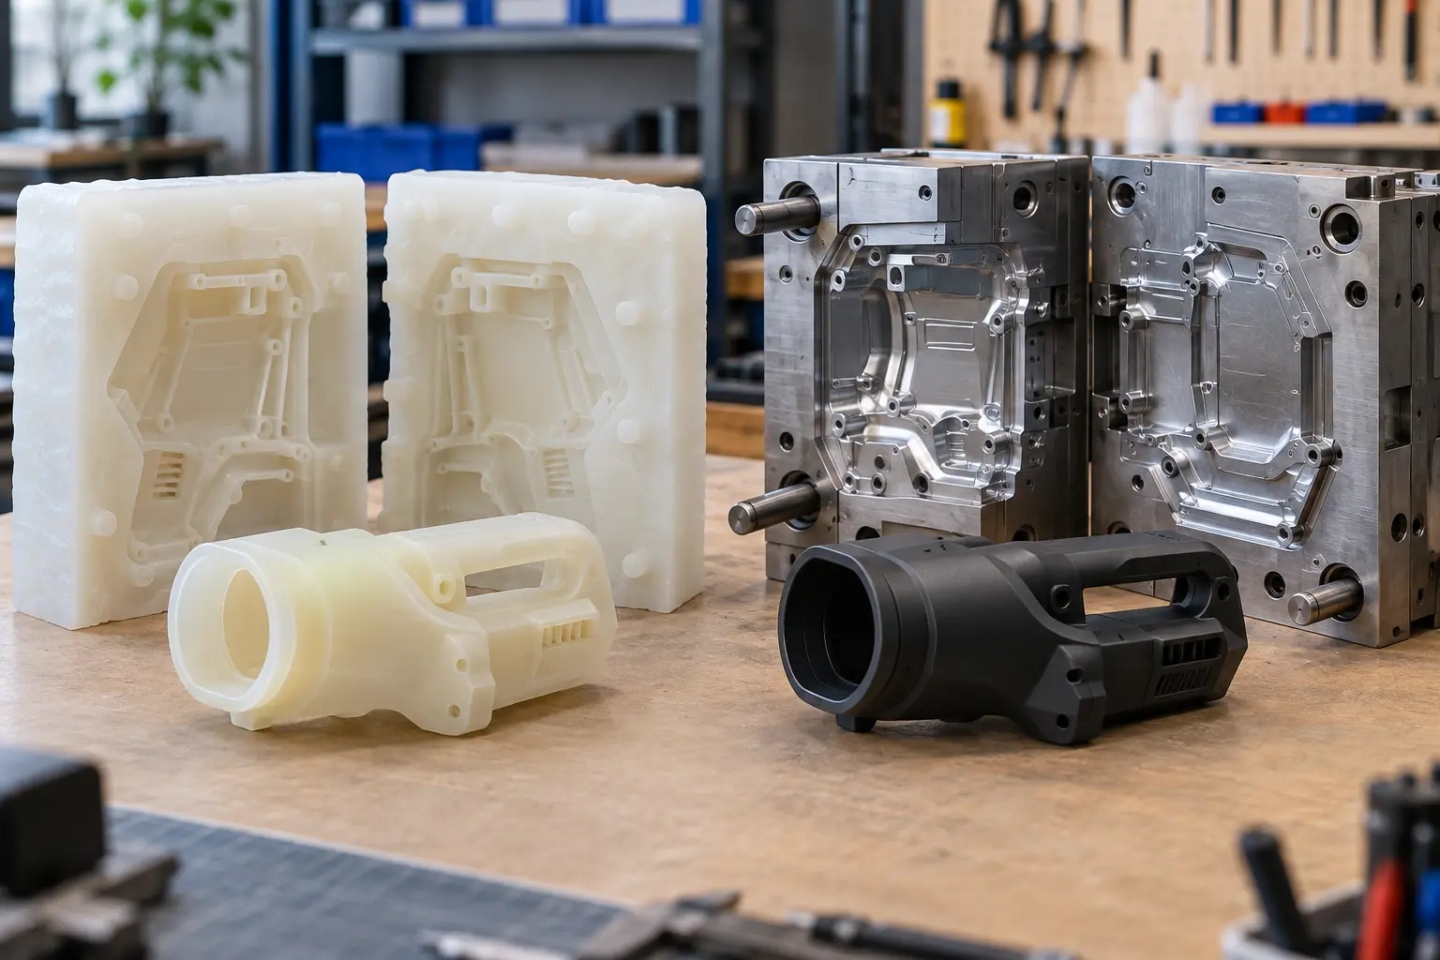
Processen starter med en mastermodel, der normalt fremstilles ved hjælp af SLA- eller SLS-3D-print eller CNC-bearbejdning. Der hældes flydende silikone omkring mastermodellen, hvorefter det hærdes. Formen skæres derefter op, mastermodellen fjernes, og det hulrum, der er tilbage, danner grundlag for formen på alle støbte emner.
Hver silikoneform slides efter et begrænset antal støbninger. Hos Monarch Innovation giver en form typisk omkring 15 til 25 kvalitetsdele, afhængigt af geometri og harpiks. Til større serier fremstilles der flere forme ud fra den samme masterform. Du kan se den fulde arbejdsgang, materialer og efterbehandlingsmuligheder på vores side om vakuumstøbning og prototyper.
Hvad er sprøjtestøbning?
Sprøjtestøbning er en proces til produktion af store mængder, hvor smeltet termoplast sprøjtes ind under højt tryk i et præcisionsværktøj af metal, afkøles og udstødes som en færdig del med et interval på få sekunder til et minut. Når værktøjet først er fremstillet, er alle dele næsten identiske.
Værktøjet udgør den store investering. Det er fremstillet af aluminium eller hærdet stål og er udstyret med kølekanaler, udstødningsstifter, indløbskanaler og løbegange, der er tilpasset emnet. Værktøjer af aluminium er hurtigere og billigere at fremstille, men slides hurtigere. Værktøjer af stål tager længere tid at fremstille og koster mere, men har en meget lang levetid i produktionen.
Da omkostningerne til værktøjet fordeles på alle de fremstillede emner, falder omkostningerne pr. emne markant, efterhånden som produktionsmængden stiger. Derfor er sprøjtestøbning den dominerende metode inden for masseproduktion. Monarch Innovations skræddersyede sprøjtestøbetjenester omfatter formkonstruktion, prototypestøbeværktøj i aluminium, T1-prøvefremstilling og produktionsserier.
De forskelle, der rent faktisk påvirker din beslutning
De fleste sammenligninger nævner de samme fordele og ulemper. I praksis er det fem forskelle, der afgør udfaldet i konkrete projekter.
Indledende værktøjsomkostninger kontra omkostninger pr. emne
Vakuumstøbning har lave startomkostninger, da en silikoneform er billig og hurtig at fremstille. Da hver enkelt del imidlertid blandes, hældes, hærdes og tages ud af formen manuelt, forbliver prisen pr. del relativt høj.
Sprøjtestøbning vender op og ned på det mønster. Værktøjet udgør en stor initialomkostning, men hver yderligere del koster meget lidt. Ved et lille parti vinder støbning let. Ved et stort parti vinder sprøjtestøbning med stor margin.
Leveringstid til den første del og den tusindende del
Vakuumstøbte emner kan leveres inden for få dage. Monarch Innovations standardleveringstid for vakuumstøbning er 5 til 10 arbejdsdage. Sprøjtestøbning tager længere tid at igangsætte, da værktøjet først skal konstrueres, bearbejdes og afprøves.
Situationen ændrer sig, når produktionsmængden stiger. En enkelt silikoneform kan kun producere en håndfuld emner om dagen, da hvert støbegods skal hærde. En sprøjtestøbemaskine kan derimod producere hundreder eller tusinder af emner på samme tid. Støbning er altså hurtigere, når det gælder det første emne, mens sprøjtestøbning er hurtigere, når det gælder det tusindende.
Tolerancer og repeterbarhed
Sprøjtestøbning sikrer strammere tolerancer og gentager disse skud efter skud, hvilket er afgørende for kliksamlinger, tætningsflader og samlinger med mange sammenpassende dele. Tolerancerne ved vakuumstøbning er løsere og varierer mere, fordi silikoneformene bøjer sig, og harpikserne krymper, når de hærder.
Når det gælder udseendemodeller og pasformskontrol, er nøjagtigheden ved vakuumstøbning som regel tilstrækkelig. Men når det drejer sig om en pakningsrille eller en pressetilpasset tap, der skal fungere i tusindvis af samlinger, er den som regel ikke tilstrækkelig.
Materialer: kunstige kontra ægte
Det er denne forskel, som virksomhederne oftest undervurderer. Ved vakuumstøbning anvendes polyurethanharpikser, der efterligner produktionsplastmaterialer som ABS, polycarbonat, polypropylen og gummi. De ligner hinanden og føles næsten ens, men det er ikke det samme materiale.
Det har betydning, når delen skal bestå en test, der er knyttet til en bestemt plasttype. Brandklassificeringer som f.eks. UL 94, kontroller af kemisk modstandsdygtighed, langvarig varmeeksponering og biokompatibilitetstest for medicinsk udstyr afhænger alle af det faktiske produktionsmateriale. En støbt »ABS-lignende« komponent kan ikke erstatte ægte ABS i disse test. Hvis certificering er en del af din plan, skal du sørge for at anvende støbte komponenter fremstillet af den rigtige plast, inden du indsender ansøgningen.
Delegeometri og designfrihed
Fleksible silikoneforme kan håndtere underskæringer og komplicerede former, som et stift metalværktøj ikke kan. Vakuumstøbning tåler desuden vægge uden hældning og uensartet vægtykkelse bedre end sprøjtestøbning.
Den frihed er nyttig i den indledende fase. Den skjuler dog også nogle problemer, som vi kommer ind på i afsnittet om design nedenfor.
Hvordan finder man skæringspunktet mellem dem?
Skæringspunktet er det tal, hvor de samlede omkostninger ved sprøjtestøbning falder til under de samlede omkostninger ved vakuumstøbning. Under dette tal er støbning billigere. Over det er sprøjtestøbning billigere. Du kan beregne det ud fra to tilbud fra leverandører.
Crossover-formlen
Samlet pris for vakuumstøbning = mønster + (antal silikoneforme × pris pr. form) + (antal × pris pr. støbt emne) Samlet pris for sprøjtestøbning = værktøjsomkostninger + (antal × pris pr. støbt emne) Skæringspunktet er det antal, hvor de to samlede beløb er ens.
Sådan gør du det selv:
- Få et tilbud på vakuumstøbning, hvor der skelnes mellem mastermodellen, prisen pr. silikoneform og prisen pr. støbt emne.
- Få et tilbud på sprøjtestøbning, hvor værktøjsomkostningerne er angivet separat fra prisen pr. støbt emne. Bed om tilbud på både aluminium- og stålværktøj, hvis produktionsmængderne er usikre.
- Del din målmængde med det antal stykker, hver silikoneform kan fremstille, for at finde ud af, hvor mange forme du har brug for.
- Beregn begge totaler ud fra din målmængde, derefter ud fra det dobbelte og halvdelen af denne mængde.
- Sammenlign de samlede tal, og tag derefter højde for tidsforbrug, designstabilitet og testkrav, inden du træffer din beslutning.
Det sidste trin er afgørende. En lavere samlet pris er ikke den rigtige løsning, hvis designet skal ændres to gange mere, eller hvis du har brug for certificerede dele, som kun støbning kan levere.
Den mellemliggende løsning, som de fleste sammenligninger overser: Prototypeværktøj i aluminium
Vakuumstøbning og produktionsværktøj i stål er ikke de eneste muligheder. Prototypeværktøj i aluminium, som undertiden kaldes »rapid tooling« eller »bridge tooling«, ligger midt imellem disse to. Det fremstiller ægte sprøjtestøbte emner i produktionsharpiksen til lavere værktøjsomkostninger og med kortere leveringstid end værktøj i hærdet stål.
Monarch Innovation kan fremstille T1-prøver ud fra prototypestøbeforme i aluminium på så lidt som to uger. Det gør virksomheden til et oplagt valg, når du har brug for ægte materiale til test eller en prøveproduktion, men endnu ikke er klar til at forpligte dig til et fuldt produktionsværktøj.
| Valgmulighed | Bedst egnet til | Den største fordel | Vigtigste begrænsning |
|---|---|---|---|
| Vakuumstøbning | Snesevis af dele, ændringer i design, udseende og pasformskontrol | Den hurtigste og billigste måde at fremstille dele på, der svarer til produktionskvalitet | Simulerede materialer, kort levetid for støbeformen |
| Prototypeværktøj i aluminium | Fra hundreder til nogle få tusinder dele, test i ægte harpiks, prøveproduktioner | Ægte produktionsmateriale uden omkostninger til værktøj i fuld ståludførelse | Kortere levetid for værktøjet – designændringer koster stadig penge |
| Værktøj til stålproduktion | Faste designs, store og vedvarende mængder | Laveste omkostninger pr. del over en lang produktionslevetid | Højeste startomkostninger og længste leveringstid |
Hvilken proces passer til de enkelte faser i produktudviklingen?
Den rette fremgangsmåde ændrer sig i takt med, at produktet modnes. Mange teams anvender alle tre ovenstående muligheder på det samme produkt, én fase ad gangen.
| Udviklingsfase | Typisk behov | Det sædvanlige valg |
|---|---|---|
| Koncept- og udseendemodeller | Et par dele, der ser ud til at være relevante for anmeldelser eller investorer | 3D-print eller vakuumstøbning |
| Tekniske og brugerforsøg | 20 til 100 dele, der ser ud og føles som serieproducerede dele | Vakuumstøbning |
| Designvalidering og certificering | Dele fremstillet af ægte harpiks til formelle test | Prototypeværktøj i aluminium |
| Prøvekørsel og markedstest | Et par hundrede emner, mens produktionsværktøjet fremstilles | Vakuumstøbning eller fremstilling af aluminiumsværktøj |
| Lancering og serieproduktion | Tusindvis af ensartede dele | Værktøj til stålproduktion |
En god fremgangsmåde er at køre dem sideløbende. Mens produktionsværktøjet bliver bearbejdet, kan vakuumstøbte emner bruges til de første kunder, salgseksemplarer eller feltforsøg, så lanceringsdatoen ikke bliver forsinket på grund af værktøjet.
Design dine støbte emner, så de senere kan støbes
Den største risiko ved at skifte fra vakuumstøbning til sprøjtestøbning er ikke omkostningerne. Det er en komponent, der støbes perfekt, men som ikke kan sprøjtestøbes uden en ny konstruktion.
Da silikoneforme er fleksible, kan de tilgive fejl, som et stålværktøj ikke kan. Et design, der kan støbes uden problemer, kan stadig give problemer ved sprøjtestøbning:
- Underskæringer, der kræver sideværksværktøj eller løfteanordninger i et metalværktøj, hvilket øger omkostningerne
- Der er ingen træk på lodrette vægge, så delen sidder fast i værktøjet
- Tykke sektioner, der forårsager indsunkne mærker og lange afkølingstider
- Ujævn vægtykkelse, der fører til vridning
- Skarpe indvendige hjørner, der koncentrerer spændingerne og begrænser plastens flydeevne
Løsningen er nem at beskrive: Design støbeprototypen efter reglerne for sprøjtestøbning lige fra starten. Anvend hældning, sørg for ensartede vægge, og planlæg placeringen af indløbsstederne tidligt, selvom de første 30 emner skal støbes. Derefter er den geometri, du validerer, den geometri, du støber. En gennemgang af det mekaniske design med fokus på fremstillbarhed er det billigste tidspunkt at opdage disse problemer på.
Almindelige fejl, når man skal vælge mellem dem
Der er nogle mønstre, der dukker op igen og igen:
- At gå for tidligt i gang med fremstillingen af værktøj til stål. At beslutte sig for et produktionsværktøj, før designet er fastlagt, fører ofte til dyre omarbejdninger af værktøjet efter brugertests.
- Behandling af støbte emner som bevis på ydeevne. Polyurethanharpikser simulerer produktionsplast. Resultaterne vedrørende styrke, varmebestandighed og kemisk bestandighed fra støbte emner kan ikke altid overføres.
- Uden at tage krydsningspunktet i betragtning. Nogle gange fortsætter virksomhederne med at støbe i flere måneder i mængder, hvor aluminiumsstøbeforme allerede ville have været billigere.
- Her sammenlignes udelukkende værktøjsomkostningerne. Det samlede billede omfatter omkostninger pr. emne, udskiftning af forme, leveringstid og omkostninger ved konstruktionsændringer.
- At vente med certificeringen til sidst. Hvis en komponent skal gennemgå UL-certificering, test for kontakt med fødevarer eller medicinsk test, skal komponenterne fremstillet af den egentlige plast indgå i planen på et tidligt tidspunkt og ikke tilføjes, efter at lanceringsdatoen er fastsat.
Valg af den rigtige proces til din næste produktionsserie
Der er ingen entydig vinder mellem vakuumstøbning og sprøjtestøbning. Vakuumstøbning gør det muligt hurtigt og billigt at levere produktionslignende emner til brugerne, mens designprocessen stadig er i gang. Sprøjtestøbning leverer ensartede emner i det egentlige materiale til en pris pr. emne, som vakuumstøbning ikke kan matche. Prototypeværktøj i aluminium udfylder hullet mellem de to metoder.
Den praktiske fremgangsmåde går ud på at træffe beslutninger trin for trin, sammenholde overgangsstedet med reelle tilbud og designe hver prototype, som om den skal støbes. Monarch Innovation understøtter hele forløbet, fra DFM-gennemgang og vakuumstøbte prototyper til aluminiumsværktøj og produktionsstøbning, som en del af vores produktudviklingsydelser. Det betyder, at ét ingeniørteam kan anbefale den rigtige proces i hvert trin, i stedet for at din komponent skal sendes frem og tilbage mellem forskellige leverandører.
Er du i tvivl om, hvorvidt du skal støbe eller forme din komponent?
Send os din CAD-fil, de ønskede mængder og testkravene. Vores ingeniører vil gennemgå designet med henblik på fremstillbarhed og anbefale vakuumstøbning, aluminiumsværktøj eller produktionsstøbning, så det passer til din tidsplan.
Tal med en prototypekonstruktør