Harsh Joshi
Co-founder & Technical Director
La manutenzione predittiva inizia dal disegno tecnico, non dal cruscotto. Come gli OEM integrano sensori, connettività e percorsi dei dati nei macchinari prima del congelamento del progetto.
Nell'ingegneria meccanica, l'IoT collega i macchinari fisici tramite sensori, sistemi informatici integrati, connettività e software, consentendo ai produttori di monitorare le apparecchiature e di attuare la manutenzione predittiva.
Pensate a cosa succede senza questo sistema. Un OEM vende una macchina, la spedisce e poi non riceve più alcuna notizia fino a quando un cliente non chiama per segnalare un guasto. Il team di assistenza si reca sul posto, individua il problema, ordina un ricambio e torna una settimana dopo. Nessuno nel team di ingegneri sa cosa stesse facendo la macchina nelle ore precedenti al fermo.
Questo divario è il motivo pratico per cui l’IoT nell’ingegneria meccanica è passato dall’essere un elemento accessorio a un requisito di progettazione. Quando le decisioni relative ai sensori e alla connettività vengono prese durante la fase di progettazione meccanica anziché in un secondo momento, il risultato è una macchina che supporta la manutenzione predittiva, la diagnostica remota e i contratti di assistenza come funzionalità native.
La maggior parte dei contenuti su questo argomento si divide in due categorie. Gli articoli sull'hardware descrivono una progettazione meccanica più efficace. Gli articoli sul software descrivono dashboard e analisi dei dati. La domanda più complessa si colloca proprio tra questi due aspetti: cosa deve effettivamente modificare un team di ingegneri meccanici nella progettazione di una macchina affinché la manutenzione predittiva funzioni una volta che la macchina è in campo? È proprio questo l’argomento trattato in questo articolo, insieme alle decisioni, ai compromessi e agli errori che determinano se i dati si riveleranno utili o meno.
IoT e IIoT nell'ingegneria meccanica
L'IoT è un termine generico che indica i dispositivi fisici connessi. L'IoT industriale (IIoT) applica gli stessi principi relativi ai dispositivi connessi ai macchinari industriali, alle attrezzature di produzione e ai processi operativi, ambiti in cui l'affidabilità, il tempo di funzionamento, la sicurezza e l'integrazione con i sistemi dell'impianto rivestono particolare importanza.
Nell'ingegneria meccanica, questa distinzione è importante perché una macchina abilitata all'IIoT deve operare nel rispetto dei vincoli industriali reali: vibrazioni, temperatura, grado di protezione, reti di impianto, flussi di lavoro di manutenzione e durata di vita misurata in decenni anziché in anni.
Cosa richiede la manutenzione predittiva alla macchina stessa
La manutenzione predittiva utilizza i dati in tempo reale delle apparecchiature per stimare quando un componente potrebbe guastarsi, in modo che l’intervento avvenga prima del guasto anziché dopo. Si colloca a metà strada tra due approcci più tradizionali: la manutenzione reattiva, che interviene dopo un guasto, e la manutenzione preventiva, che prevede la manutenzione delle parti secondo un calendario fisso o un programma basato sulle ore di funzionamento, indipendentemente dal fatto che ne abbiano bisogno o meno.
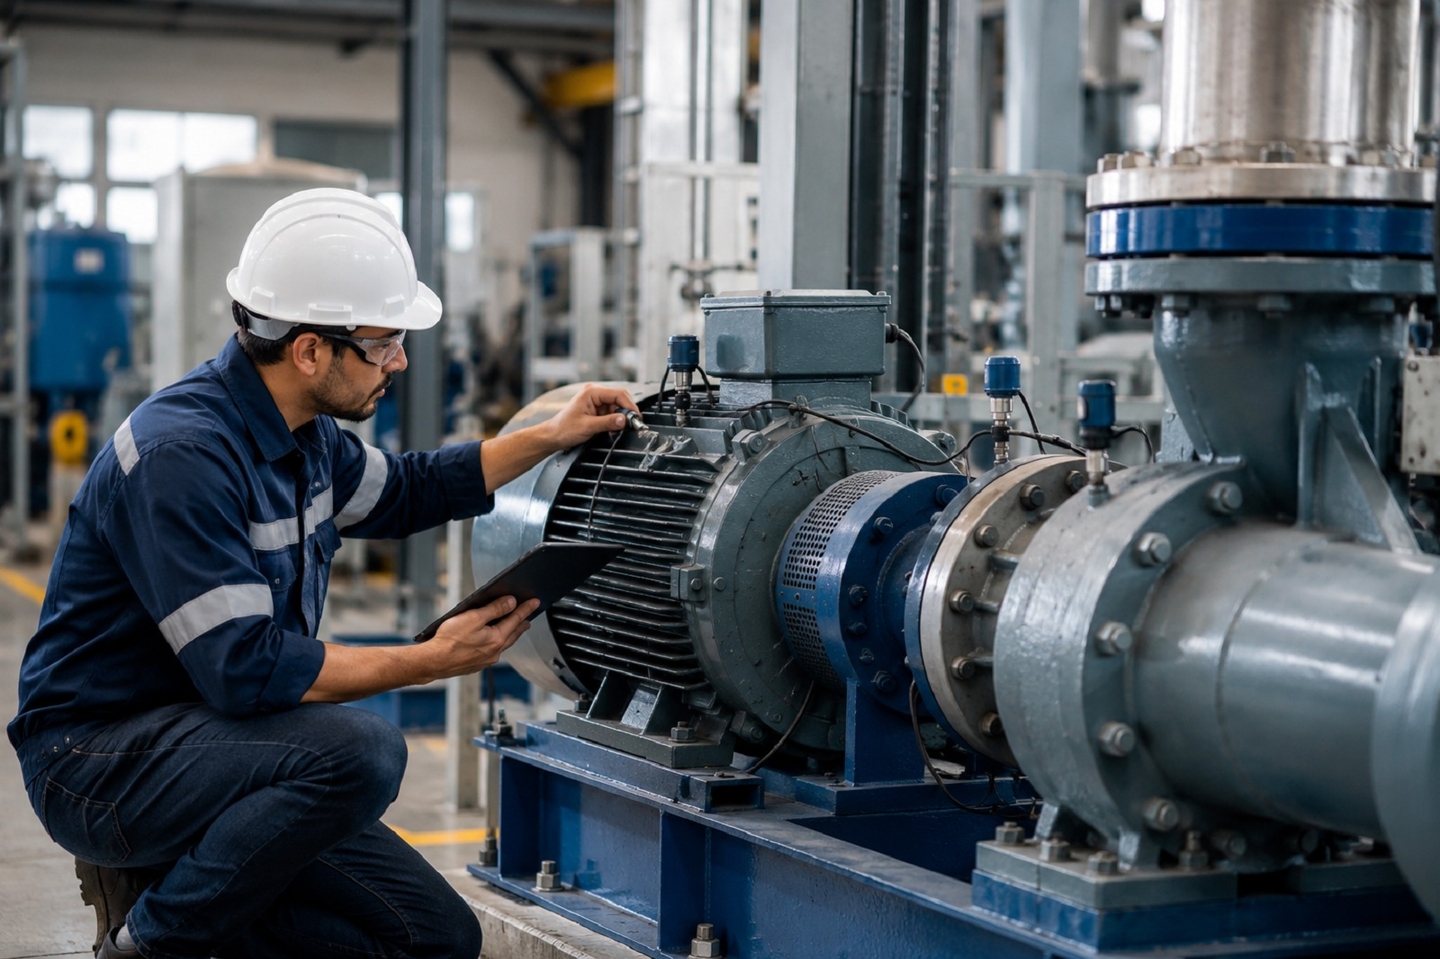
L’affidabilità della previsione dipende dalla qualità del segnale, e il segnale proviene dalla macchina. Questa è la parte di competenza dei team meccanici. Un sensore di vibrazioni fissato con bulloni a un coperchio in lamiera verniciata non fornirà molte informazioni su un cuscinetto situato a tre pezzi fusi di distanza. Una sonda di temperatura che rileva l’aria ambiente all’interno di un involucro non vi dirà se un riduttore si sta surriscaldando. Ottenere un segnale utilizzabile è un problema di progettazione meccanica prima ancora che di scienza dei dati, ed è per questo che i sistemi embedded e l’ingegneria dell’IoT devono essere presi in considerazione nella fase di revisione del progetto piuttosto che in una fase successiva.
Ci sono quattro elementi che devono essere integrati fin dalla progettazione, non aggiunti in un secondo momento:
- Una posizione di rilevamento che rifletta la modalità di guasto. Il sensore necessita di un percorso meccanico rigido e diretto verso il componente di interesse.
- Aspetti fisici relativi all’hardware. I perni di montaggio, i fori filettati, i passacavi, gli spazi per i connettori e gli accessi di manutenzione occupano tutti spazio nell’assemblaggio.
- Bilancio energetico e termico. I sensori, un controller e un modulo radio assorbono tutti corrente e generano calore all’interno di un involucro le cui dimensioni erano state stabilite prima ancora che si parlasse di telemetria.
- Tutela ambientale. L'aggiunta di un connettore o di un'apertura per l'antenna a un involucro IP65 modifica il progetto di tenuta e il piano di prove ambientali.
Perché l'adeguamento della telemetria costa di più rispetto alla sua integrazione fin dalla fase di progettazione
Esistono kit di sensori a fissaggio a morsetto e, per le macchine già installate, spesso rappresentano l’unica opzione. Per un nuovo programma di produzione, il retrofit è solitamente la soluzione più costosa, una volta considerati tutti gli aspetti.
Un retrofit tende ad adattarsi a qualsiasi superficie di montaggio disponibile, quindi il segnale è più rumoroso e l’analisi richiede un maggiore filtraggio e più dati per raggiungere lo stesso livello di affidabilità. Aggiunge scatole esterne, cavi esterni e punti di guasto esterni che un tecnico dell’assistenza deve ora gestire. Spesso comporta la riapertura del fascicolo di conformità, poiché una radio installata a posteriori modifica il profilo EMC e, nelle apparecchiature soggette a normative, può richiedere una revisione del caso di sicurezza. Inoltre, si tratta di un costo unitario applicato a una macchina alla volta, anziché di un costo di progettazione ammortizzato sull’intero ciclo di produzione.
Integrare i sensori nella macchina significa trasformare la stessa funzionalità in un numero limitato di elementi presenti nei disegni che venivano comunque realizzati: un risalto lavorato, una canalina per cavi fresata, un connettore sigillato, un alloggiamento di comando leggermente più grande.
Scegliere cosa misurare: partire dalle modalità di guasto
L'errore più comune nella progettazione di macchinari intelligenti consiste nel dotare di sensori tutto ciò che è facile da monitorare, sperando che i dati si rivelino utili in seguito. Il risultato è che intere flotte di macchinari finiscono per trasmettere in streaming dati sulla temperatura che nessuno ha mai utilizzato per prendere una decisione.
Un punto di partenza migliore è un’analisi delle modalità di guasto che il vostro team probabilmente ha già a disposizione. Per ogni modalità di guasto significativa, ponetevi tre domande: quale cambiamento fisico si verifica prima di tale guasto, è possibile misurare tale cambiamento dall’esterno del componente difettoso e cosa faremmo effettivamente di diverso se lo notassimo? Se alla terza domanda non c’è risposta, quella misurazione non vale il suo costo.
| Modalità di guasto | Misura utile | Implicazioni per la progettazione meccanica |
|---|---|---|
| Usura dei cuscinetti, squilibrio, disallineamento | Vibrazioni (accelerometro) | Supporto di montaggio rigido in prossimità dell'alloggiamento del cuscinetto, orientamento definito, percorso del cavo breve |
| Surriscaldamento di riduttori, motori e impianti idraulici | Temperatura (termocoppia, RTD, termistore) | Misurare la tasca termica o il punto di contatto lungo il percorso effettivo del calore, non l’aria ambiente all’interno dell’involucro |
| Degradazione del motore e variazione del carico meccanico | Caratteristiche della corrente del motore | Rilevamento della corrente nel quadro di azionamento o di controllo, oltre a spazio per i dispositivi di rilevamento |
| Deterioramento di guarnizioni, valvole o filtri | Pressione o pressione differenziale | Posizione delle porte, raccordi e accesso per la taratura o la sostituzione |
| Cavitazione, difetti degli ingranaggi o delle valvole | Acustico o a ultrasuoni | Posizionamento del sensore lontano dalle fonti di rumore predominanti, tenendo conto del percorso acustico |
| Monitoraggio del ciclo di lavoro e del grado di utilizzo | Ore di funzionamento, conteggi ciclici, profilo di carico | Solitamente disponibile tramite il controller con un minimo di hardware aggiuntivo |
I conteggi ciclici e i dati relativi al ciclo di funzionamento meritano una menzione specifica. La loro acquisizione è poco costosa, nella maggior parte delle macchine non richiedono sensori aggiuntivi e spesso rappresentano l’informazione più utile in assoluto per l’analisi delle garanzie e la pianificazione degli interventi di assistenza, poiché indicano l’effettivo carico di lavoro a cui è sottoposta ciascuna unità in campo.
Edge o cloud: dove dovrebbe avvenire l'elaborazione
Quando una macchina genera dati, qualcuno deve decidere dove questi verranno analizzati. Questa scelta influisce sulla distinta base, sul piano di connettività e sui costi ricorrenti del prodotto per anni.
| Approccio | Cosa fa | Ideale per | Principale compromesso |
|---|---|---|---|
| Elaborazione sul dispositivo (edge) | Analizza i segnali a livello locale e trasmette solo i risultati o gli avvisi | Dati ad alta frequenza, come le vibrazioni, una connettività scarsa o costosa, risposte sensibili alla latenza | Hardware più potente e più costoso; maggiore difficoltà a modificare la logica dopo la consegna |
| Elaborazione cloud | Trasmette dati grezzi o leggermente elaborati a una piattaforma per l'analisi | Analisi a livello dell'intero parco veicoli, riaddestramento dei modelli, confronto tra clienti | Larghezza di banda e costi ricorrenti della piattaforma, dipendenza dalla rete del cliente |
| Ibrido | Edge estrae le caratteristiche, mentre il cloud si occupa dell'analisi delle tendenze e della modellazione | La maggior parte dei programmi relativi ai macchinari industriali | È necessario concordare chiaramente, in fase di progettazione, cosa deve succedere in ogni punto |
I dati grezzi relativi alle vibrazioni illustrano perché questo aspetto sia importante. Il campionamento di un accelerometro a una frequenza sufficientemente elevata da rilevare le frequenze dei difetti dei cuscinetti produce una quantità di dati di gran lunga superiore a quella che la maggior parte delle connessioni industriali è in grado di trasportare in modo continuo. L'estrazione delle caratteristiche sul dispositivo e l'invio di un breve riepilogo rappresentano solitamente l'unica opzione praticabile. Questa decisione influisce a sua volta sulla scelta dell'hardware, motivo per cui l'architettura edge e cloud dovrebbe essere definita in una fase iniziale, piuttosto che dopo aver fissato l'alloggiamento.
La connettività ha un effetto simile sulla progettazione meccanica. Una macchina collegata alla rete di fabbrica può utilizzare Ethernet con un protocollo come OPC UA o Modbus TCP. Le apparecchiature mobili o remote potrebbero richiedere l’uso di reti cellulari, LTE-M, NB-IoT o LoRaWAN, ciascuna con implicazioni relative al posizionamento dell’antenna, al materiale dell’involucro e alla collocazione dei pannelli metallici. Un’antenna nascosta dietro un coperchio in acciaio rappresenta un problema di progettazione che è molto più facile da risolvere su un modello che su una macchina finita.
Trasformare i dati dei sensori in una decisione di manutenzione
Un sistema di manutenzione predittiva non è un concetto unico. Il modello di riferimento ampiamente utilizzato a questo proposito è la norma ISO 13374, che descrive il monitoraggio delle condizioni e la diagnostica come una sequenza di blocchi funzionali: acquisizione dei dati, loro elaborazione in caratteristiche utili, rilevamento di uno stato anomalo, valutazione dello stato di salute della macchina, generazione di una prognosi e, infine, produzione di un avviso su cui una persona o un sistema possa agire. La norma correlata, la ISO 17359, illustra come impostare un programma di monitoraggio delle condizioni fin dall’inizio.
Il valore pratico di quel modello sta nel fatto che mostra quanti passaggi intercorrono tra un sensore e una decisione di intervento, e quanti di questi riguardano il software piuttosto che l’hardware. La maggior parte dei progetti in fase di stallo fallisce proprio in uno degli ultimi due blocchi. La macchina è strumentata, i dati arrivano, ma nessuno ha realizzato la componente che trasforma un punteggio di integrità in un ordine di lavoro nel sistema di manutenzione del cliente. Collegare i dati dei dispositivi alle applicazioni in cui vengono effettivamente prese le decisioni di manutenzione è un lavoro di ingegneria digitale e richiede un responsabile sin dall’inizio del programma.
La qualità delle previsioni dipende anche da un elemento che nessun diagramma architettonico mostra: i dati relativi ai guasti etichettati. Un modello che stima la vita utile residua necessita di esempi di macchine che hanno subito un degrado e si sono guastate, con il guasto registrato e abbinato alla cronologia dei sensori. All’inizio del ciclo di vita di un prodotto, tali dati non sono ancora disponibili. I programmi realistici iniziano con allarmi di soglia e monitoraggio delle tendenze, per poi passare alla previsione man mano che il parco macchine accumula dati storici. Promettere ai clienti previsioni accurate sui guasti sin dal lancio è un impegno che la maggior parte dei nuovi programmi di macchinari intelligenti non è in grado di mantenere.
Un'architettura IoT pratica per i macchinari meccanici
Una macchina connessa segue in genere una sequenza: modalità di guasto, poi misurazione, poi sensore, poi controller periferico, poi connettività, poi analisi nel cloud o in locale, infine decisione di manutenzione. Progettare questa sequenza nel suo insieme, anziché un anello alla volta, è ciò che impedisce a un team di raccogliere dati che non possano supportare un’azione utile.
Il business case alla base dei macchinari intelligenti
Per un OEM, il motivo per cui si decide di integrare la telemetria raramente è la funzione di manutenzione in sé. È piuttosto ciò che i dati rendono possibile dal punto di vista commerciale.
L’aspetto economico del servizio ne beneficia per primo. La diagnosi remota consente al tecnico di arrivare sul posto sapendo già quale componente è probabilmente difettoso e portandolo con sé, invece di effettuare prima un intervento di diagnosi e poi uno di riparazione. Successivamente migliora l’analisi della garanzia, poiché i tecnici possono verificare come sono state effettivamente utilizzate le unità guaste, distinguendo così le reali carenze di progettazione dall’uso improprio o da cicli di funzionamento anomali. Questo ciclo di feedback è uno dei punti di forza più convincenti a lungo termine a favore della connettività e confluisce direttamente nel ciclo di progettazione del prodotto successivo.
Le macchine connesse rendono possibili anche nuovi modelli commerciali. Il modello “Equipment as a Service”, in cui il cliente paga per la disponibilità, la produzione o l’utilizzo anziché acquistare la macchina a titolo definitivo, dipende interamente dalla capacità del produttore di misurare l’utilizzo e gestire i tempi di funzionamento da remoto. Senza la telemetria integrata, tale modello non ha alcuna base per la fatturazione né alcun modo per controllare il rischio che il produttore si è assunto.
Questi vantaggi comportano costi reali, e un'analisi di fattibilità onesta dovrebbe indicarli: costo aggiuntivo della distinta base per unità, costi ricorrenti di connettività e di piattaforma, obblighi di sicurezza informatica che si protraggono per tutta la vita utile del prodotto e la necessità di supportare gli aggiornamenti over-the-air per i dispositivi in campo per un decennio o più. Una macchina dotata di connessione di rete è una macchina che, prima o poi, avrà bisogno di una patch di sicurezza; ciò significa che l’avvio sicuro, il firmware firmato e un percorso di aggiornamento devono far parte dell’architettura originale.
Dove i programmi di automazione industriale tendono a fallire
Si notano alcuni schemi ricorrenti:
- Considerare la telemetria come un’aggiunta dell’ultima ora. Quando il telaio e i pezzi fusi sono ormai definiti, i punti ideali per il posizionamento dei sensori sono ormai esauriti e il team si ritrova costretto a scendere a compromessi.
- Raccogliere dati senza una decisione precisa. Se nessuno è in grado di indicare quale azione verrà innescata da una misurazione, tale misurazione rappresenta un costo senza alcun beneficio.
- Ignorare la realtà IT del cliente. Le reti degli stabilimenti dispongono di firewall, politiche di sicurezza e responsabili IT. Una macchina che presuppone un accesso Internet in uscita illimitato non riuscirà a connettersi in molti siti.
- Sottovalutare la componente software. I team che si occupano di hardware spesso definiscono con precisione l’ambito dei sensori e del firmware, per poi scoprire che il lavoro relativo alla piattaforma cloud, alla gestione dei dispositivi e all’integrazione richiede uno sforzo maggiore.
- Non limitarsi alla verifica in fase di progettazione della rilevazione stessa. Il posizionamento del sensore, che può sembrare corretto in CAD, potrebbe trovarsi su un punto di risonanza o rilevare un percorso termico errato. È necessario effettuare una verifica su una macchina reale sotto carico reale prima di procedere con l’attrezzatura di produzione.
- Lasciamo la questione della sicurezza per dopo. Integrare a posteriori il Secure Boot e la comunicazione crittografata in un prodotto già commercializzato è molto più difficile che progettarli fin dall’inizio.
Una lista di controllo pratica prima del “design freeze”
Esamina attentamente queste domande prima che il progetto meccanico venga definito definitivamente:
- Quali modalità di guasto stiamo cercando di individuare e cosa faremmo di diverso se le individuassimo tempestivamente?
- Ogni sensore è posizionato in un punto meccanicamente stabile, con una linea di vista diretta verso ciò che misura?
- Nel modello CAD sono stati aggiunti gli elementi di fissaggio, il percorso dei cavi, i connettori e gli accessi di manutenzione?
- Che cos’è il power budget? E l’involucro soddisfa ancora i requisiti termici e di protezione IP con i componenti elettronici al suo interno?
- Cosa viene elaborato sul dispositivo e cosa viene inviato al cloud? E la scelta dell'hardware è in linea con questa suddivisione?
- Quale opzione di connettività è più adatta all'ambiente in cui è installata la macchina e dove va posizionata l'antenna?
- In che modo un avviso viene inoltrato alla persona o al sistema incaricato di programmare la manutenzione?
- Come verrà aggiornato il firmware in modo sicuro una volta che le macchine saranno in servizio?
- Chi è il proprietario dei dati, il cliente o il produttore, e questo aspetto è stabilito contrattualmente?
- A quanto ammonta il costo ricorrente annuo per macchina e chi lo sostiene?
Le domande numero nove e dieci mettono in difficoltà le squadre più spesso di quelle di natura tecnica. La questione della titolarità dei dati relativi alle apparecchiature industriali rimane spesso irrisolta fino a quando un cliente non la solleva durante la fase di approvvigionamento, e un costo ricorrente senza un soggetto a cui attribuirlo tende a diventare, per default, a carico del produttore.
Costruire macchinari in grado di segnalare le proprie condizioni
La manutenzione predittiva non è una caratteristica che una macchina acquisisce dopo la sua consegna. Si tratta di un insieme di decisioni relative agli aspetti meccanici, elettrici, al firmware e al software che risultano più economiche ed efficaci quando vengono prese insieme, mentre il progetto è ancora in fase di sviluppo. I team che traggono valore dall’IoT nell’ingegneria meccanica sono quelli che partono da una specifica modalità di guasto e da una specifica decisione di intervento, per poi risalire a ritroso fino al sensore, all’involucro e al percorso dei dati.
Monarch Innovation opera su entrambi gli aspetti di questa problematica, combinando la progettazione meccanica dei prodotti con il firmware integrato, la progettazione di circuiti stampati, la connettività industriale, l’intelligenza periferica e l’integrazione cloud all’interno di un unico team, in modo che le decisioni relative ai sensori e quelle relative al software vengano prese nella stessa stanza, anziché essere passate da un fornitore all’altro. Se state pianificando un nuovo programma per macchinari o un aggiornamento di un prodotto intelligente, contattate Monarch Innovation per discutere la vostra architettura prima che il progetto venga definitivo.
Contatta il nostro team di ingegneria digitale per discutere dell'architettura dei prodotti intelligenti
State progettando una macchina connessa o intendete integrare il monitoraggio delle condizioni in una linea di prodotti esistente? Contattate Monarch Innovation per discutere della strategia relativa ai sensori, dell’architettura edge e cloud, della connettività e delle modalità con cui i dati raggiungeranno il vostro team di assistenza.
Domande frequenti sull'IoT nell'ingegneria meccanica
Che cos’è l’IoT nell’ingegneria meccanica?
L'IoT nell'ingegneria meccanica consiste nell'integrare sensori, connettività e capacità di elaborazione nelle macchine fisiche, in modo che le apparecchiature siano in grado di comunicare autonomamente le proprie condizioni operative. Questo approccio unisce la progettazione meccanica all'elettronica, al firmware e al software, consentendo ai produttori di supportare il monitoraggio remoto, la manutenzione predittiva e il miglioramento dei prodotti basato sui dati su un intero parco macchine.
Perché la telemetria dovrebbe essere integrata fin dalla progettazione anziché essere aggiunta in un secondo momento?
Integrare i sensori direttamente nella macchina garantisce segnali più puliti, un minor numero di punti di guasto esterni e un costo unitario inferiore, poiché gli elementi di montaggio e il percorso dei cavi diventano semplici dettagli di progetto. Gli interventi di retrofit si adattano a qualsiasi superficie di montaggio esistente, richiedono l’aggiunta di componenti hardware esterni e possono comportare la revisione della documentazione relativa alla compatibilità elettromagnetica (EMC) e alla sicurezza, il che di solito li rende più costosi rispetto a una linea di produzione.
Quali sensori vengono utilizzati per la manutenzione predittiva dei macchinari industriali?
Gli accelerometri di vibrazione rilevano l'usura dei cuscinetti, lo squilibrio e il disallineamento. I sensori di temperatura monitorano i problemi termici nei motori, nei riduttori e nei sistemi idraulici. Il rilevamento della corrente del motore evidenzia le variazioni di carico e il degrado. I sensori di pressione monitorano guarnizioni, valvole e filtri. Le ore di funzionamento e il numero di cicli registrati dal controller sono spesso i dati più economici e utili in assoluto.
I dati relativi alla manutenzione predittiva dovrebbero essere elaborati in locale o nel cloud?
La maggior parte dei programmi per macchinari utilizza entrambe le soluzioni. I segnali ad alta frequenza, come le vibrazioni, vengono solitamente elaborati sul dispositivo stesso, poiché lo streaming continuo dei dati grezzi risulta poco pratico. L’analisi delle tendenze a livello di flotta, i confronti e lo sviluppo dei modelli avvengono nel cloud. È opportuno decidere fin dall’inizio come suddividere le operazioni, poiché ciò determina la scelta dell’hardware e i requisiti relativi all’alloggiamento.
La manutenzione predittiva è operativa fin dal momento in cui la macchina viene consegnata?
Raramente. Per una previsione accurata dei guasti sono necessari esempi storici di macchinari che hanno subito un deterioramento e si sono guastati, abbinati ai relativi dati dei sensori. I nuovi prodotti partono con allarmi di soglia e monitoraggio delle tendenze, per poi passare alla previsione man mano che si accumula la cronologia della flotta. I produttori dovrebbero evitare di promettere previsioni precise dei guasti al momento del lancio del prodotto.
In che modo i macchinari connessi supportano il modello “equipment as a service”?
Il modello "Equipment as a Service" prevede che i clienti paghino in base alla disponibilità, alla produttività o all'utilizzo dell'attrezzatura, anziché acquistarla a titolo definitivo. Tale modello si basa sulla misurazione dell'utilizzo di ciascuna macchina e sulla gestione remota dei tempi di funzionamento. La telemetria integrata fornisce i dati di utilizzo necessari per la fatturazione e quelli relativi alle condizioni operative, indispensabili per controllare il rischio di tempi di inattività da parte del produttore.
Quali norme si applicano ai sistemi di monitoraggio delle condizioni?
La norma ISO 17359 fornisce linee guida generali per l'implementazione di un programma di monitoraggio delle condizioni, indicando quali aspetti monitorare e come strutturarlo. La norma ISO 13374 definisce l'architettura per l'elaborazione, la comunicazione e la presentazione dei dati di monitoraggio delle condizioni, descrivendo il flusso che va dall'acquisizione dei dati alla valutazione dello stato di salute, alla prognosi e alla generazione di avvisi.
Quali sono i costi ricorrenti associati a una macchina connessa?
Occorre prevedere costi aggiuntivi per la distinta base per unità, costi ricorrenti di connettività, canoni per il cloud o la piattaforma e manutenzione della sicurezza a lungo termine. I prodotti collegati in rete richiedono un avvio sicuro, firmware firmato e un percorso di aggiornamento over-the-air per l’intero ciclo di vita. Concordare chi si fa carico di questi costi ricorrenti fa parte della progettazione commerciale, non è un aspetto da considerare a posteriori.