Harsh Joshi
Co-founder & Technical Director
La maintenance prédictive commence dès la phase de conception, et non au niveau du tableau de bord. Comment les équipementiers intègrent les capteurs, la connectivité et les flux de données dans leurs machines avant le gel de la conception.
Dans le domaine de l'ingénierie mécanique, l'Internet des objets (IoT) permet de relier les machines physiques à des capteurs, à des systèmes informatiques embarqués, à des solutions de connectivité et à des logiciels, afin que les fabricants puissent surveiller leurs équipements et mettre en place une maintenance prédictive.
Imaginez ce qui se passerait sans cela. Un équipementier vend une machine, l'expédie, puis n'a plus aucune nouvelle jusqu'à ce qu'un client l'appelle pour signaler une panne. L'équipe de maintenance se rend sur place, diagnostique le problème, commande une pièce de rechange et revient une semaine plus tard. Personne au sein de l'équipe d'ingénierie ne sait ce que faisait la machine dans les heures qui ont précédé son arrêt.
C'est précisément cette lacune qui explique pourquoi, dans le domaine de l'ingénierie mécanique, l'Internet des objets (IoT) est passé du statut d'option facultative à celui d'exigence de conception. Lorsque les choix relatifs aux capteurs et à la connectivité sont effectués dès la phase de conception mécanique, et non a posteriori, on obtient une machine qui intègre nativement des fonctionnalités de maintenance prédictive, de diagnostic à distance et de contrats de service.
La plupart des contenus consacrés à ce sujet se répartissent en deux catégories. Les articles consacrés au matériel décrivent une conception mécanique optimisée. Ceux consacrés aux logiciels traitent des tableaux de bord et des analyses. La question la plus épineuse se situe entre les deux : que doit réellement modifier une équipe d’ingénieurs en mécanique dans la conception d’une machine pour que la maintenance prédictive fonctionne une fois que celle-ci est mise en service ? C’est ce que traite cet article, ainsi que les décisions, les compromis et les erreurs qui déterminent si les données s’avèrent utiles ou non.
L'IoT face à l'IIoT dans le domaine de l'ingénierie mécanique
L'IoT est un terme général désignant les appareils physiques connectés. L'IoT industriel (IIoT) applique les mêmes principes de connectivité aux machines industrielles, aux équipements de production et aux processus opérationnels, pour lesquels la fiabilité, la disponibilité, la sécurité et l'intégration aux systèmes de l'usine revêtent une importance particulière.
En génie mécanique, cette distinction est importante car une machine connectée à l'IIoT doit fonctionner dans le cadre de contraintes industrielles réelles : vibrations, température, indice de protection, réseaux d'usine, processus de maintenance et durée de vie mesurée en décennies plutôt qu'en années.
Ce que la maintenance prédictive exige de la machine elle-même
La maintenance prédictive utilise les données en temps réel des équipements pour estimer quand un composant est susceptible de tomber en panne, de sorte que l'intervention ait lieu avant la panne et non après. Elle se situe entre deux approches plus anciennes : la maintenance réactive, qui consiste à réparer les pannes après coup, et la maintenance préventive, qui consiste à entretenir les pièces selon un calendrier fixe ou un nombre d'heures de fonctionnement défini, qu'elles en aient besoin ou non.
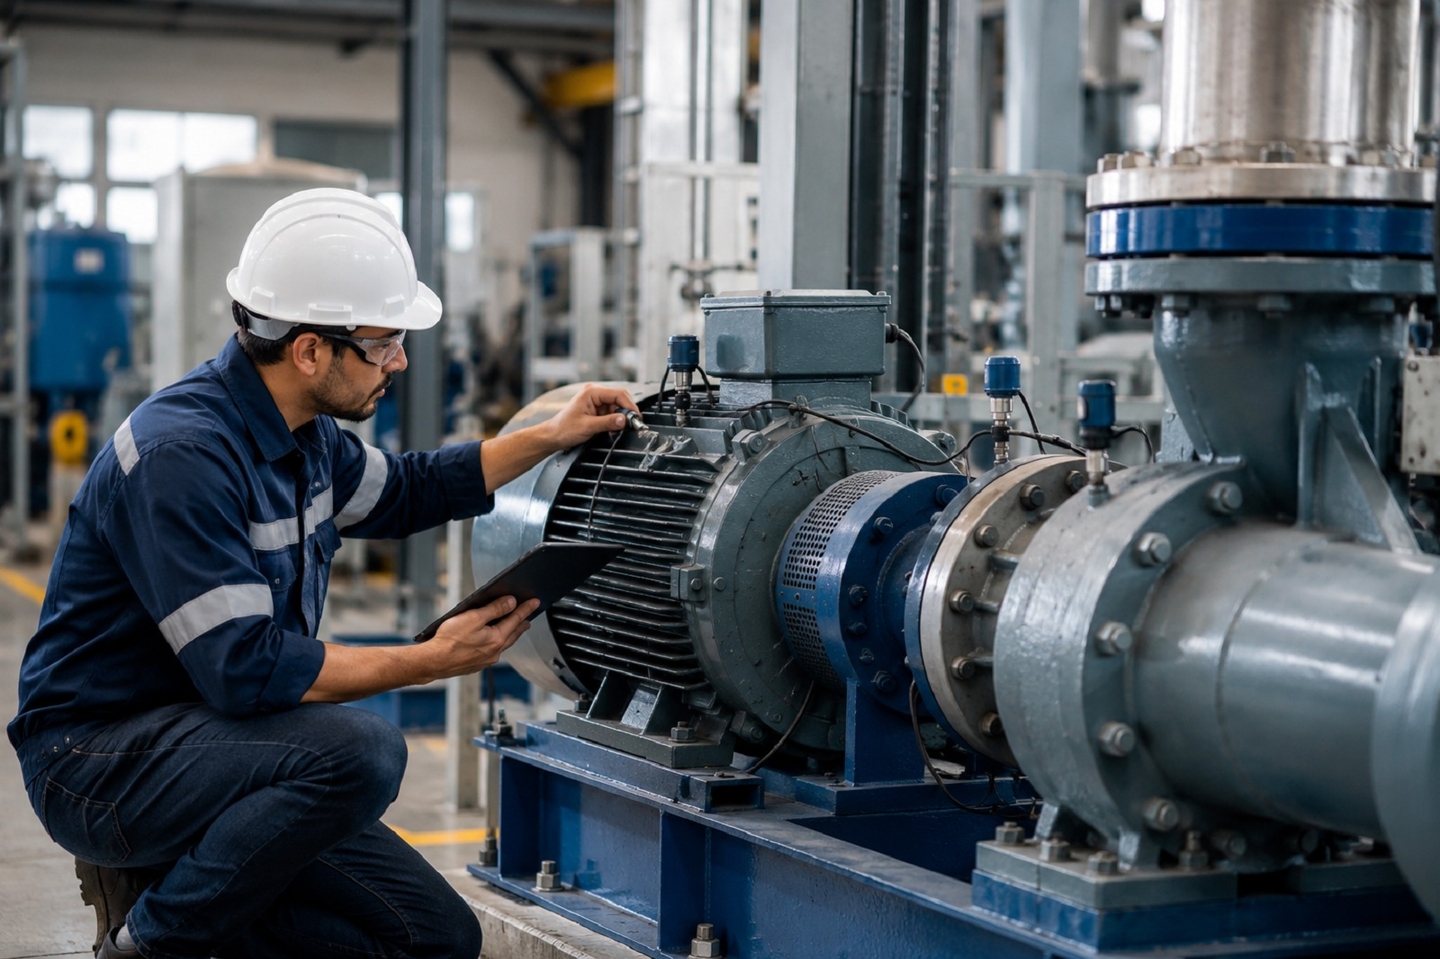
La qualité de la prédiction dépend de celle du signal, et ce signal provient de la machine. C’est là que réside la responsabilité des équipes mécaniques. Un capteur de vibrations boulonné sur un capot en tôle peinte ne vous apprendra pas grand-chose sur un roulement situé trois pièces moulées plus loin. Une sonde de température mesurant la température de l’air ambiant à l’intérieur d’un boîtier ne vous indiquera pas que le réducteur surchauffe. Obtenir un signal exploitable relève d’un problème de conception mécanique avant d’être un problème de science des données ; c’est pourquoi les systèmes embarqués et l’ingénierie de l’IoT doivent être pris en compte dès la phase de revue de conception plutôt que lors d’une phase ultérieure.
Il y a quatre éléments qui doivent être intégrés dès la conception, et non ajoutés par la suite :
- Un emplacement de détection qui reflète le mode de défaillance. Le capteur doit disposer d'un chemin mécanique rigide et direct vers le composant concerné.
- Aménagement physique du matériel. Les ergots de fixation, les trous filetés, les chemins de câbles, les découpes pour connecteurs et les accès de maintenance occupent tous de l'espace dans l'ensemble.
- Alimentation et bilan thermique. Les capteurs, le contrôleur et le module radio consomment tous du courant et génèrent de la chaleur à l'intérieur d'un boîtier dont les dimensions avaient été définies bien avant que l'on ne parle de télémétrie.
- Protection de l'environnement. L'ajout d'un connecteur ou d'une fenêtre d'antenne à un boîtier IP65 modifie la conception de l'étanchéité et le programme d'essais environnementaux.
Pourquoi la mise à niveau d'un système de télémétrie coûte-t-elle plus cher que de l'intégrer dès la conception ?
Il existe des kits de capteurs à fixation par serrage, et pour les équipements déjà en service, ils constituent souvent la seule option possible. Pour un nouveau programme de machine, la mise à niveau est généralement la solution la plus coûteuse une fois tous les coûts pris en compte.
Une mise à niveau s'adapte généralement à n'importe quelle surface de montage disponible ; le signal est donc plus bruité et les analyses nécessitent davantage de filtrage et de données pour atteindre le même niveau de confiance. Elle ajoute des boîtiers externes, du câblage externe et des points de défaillance externes dont un technicien de maintenance doit désormais s'occuper. Cela entraîne souvent la réouverture du dossier de conformité, car une radio rapportée modifie le profil CEM et, pour les équipements soumis à réglementation, peut nécessiter une réévaluation du dossier de sécurité. De plus, il s’agit d’un coût unitaire appliqué machine par machine, plutôt que d’un coût de conception amorti sur l’ensemble d’un cycle de production.
L'intégration de capteurs dans la machine permet de transposer cette même fonctionnalité en un petit nombre d'éléments figurant sur les plans qui étaient de toute façon déjà réalisés : un bossage usiné, une goulotte de câbles fraisée, un connecteur étanche, un boîtier de commande légèrement plus grand.
Choisir les paramètres à mesurer : partir des modes de défaillance
L'erreur la plus courante dans la conception de machines intelligentes consiste à équiper de capteurs tout ce qui est facile à équiper, en espérant que les données s'avéreront utiles par la suite. On se retrouve alors avec des parcs de machines qui transmettent en continu des mesures de température dont personne ne s'est jamais servi pour prendre une décision.
Un meilleur point de départ consiste à s'appuyer sur une analyse des modes de défaillance dont votre équipe dispose probablement déjà. Pour chaque mode de défaillance significatif, posez-vous trois questions : quel changement physique se produit avant cette défaillance ? Ce changement peut-il être mesuré depuis l'extérieur du composant défaillant ? Et que ferions-nous concrètement différemment si nous le constations ? Si la troisième question reste sans réponse, cette mesure ne vaut pas son coût.
| Mode de défaillance | Mesure utile | Implications en matière de conception mécanique |
|---|---|---|
| Usure des roulements, déséquilibre, désalignement | Vibrations (accéléromètre) | Support de fixation rigide à proximité du logement de roulement, orientation définie, longueur de câble réduite |
| Surchauffe des boîtes de vitesses, des moteurs et des systèmes hydrauliques | Température (thermocouple, RTD, thermistance) | Placer la sonde ou le point de contact sur le trajet thermique proprement dit, et non dans l'air ambiant de l'enceinte |
| Dégradation du moteur et variation de la charge mécanique | Signature de courant du moteur | Détection du courant dans l'armoire d'entraînement ou de commande, ainsi qu'un espace réservé au matériel de détection |
| Dégradation d'un joint, d'une vanne ou d'un filtre | Pression ou pression différentielle | Emplacement, raccordement et accès au port pour l'étalonnage ou le remplacement |
| Cavitation, défauts au niveau des engrenages ou des vannes | Acoustique ou ultrasonique | Emplacement du capteur à l'écart des sources de bruit dominantes, en tenant compte du trajet acoustique |
| Suivi du cycle de service et du taux d'utilisation | Heures de fonctionnement, inventaires tournants, profil de charge | Généralement disponible via le contrôleur, avec un minimum de matériel supplémentaire |
Les inventaires tournants et les données relatives au cycle de fonctionnement méritent une mention particulière. Leur collecte est peu coûteuse, elles ne nécessitent aucun capteur supplémentaire sur la plupart des machines et constituent souvent la source d'informations la plus utile pour l'analyse des garanties et la planification des interventions, car elles indiquent l'intensité réelle d'utilisation de chaque unité sur le terrain.
En périphérie ou dans le cloud : où le traitement doit-il avoir lieu ?
Dès lors qu’une machine génère des données, il faut déterminer où celles-ci seront analysées. Ce choix a une incidence sur la nomenclature, le plan de connectivité et le coût récurrent du produit pendant des années.
| Approche | Fonctionnalités | Idéal pour | Principal compromis |
|---|---|---|---|
| Traitement sur appareil (en périphérie) | Analyse les signaux localement et transmet uniquement les résultats ou les alertes | Données à haute fréquence telles que les vibrations, une connectivité défaillante ou coûteuse, des réponses sensibles à la latence | Un matériel plus performant et plus coûteux ; plus difficile de modifier la logique après la mise sur le marché |
| Traitement dans le cloud | Transmet des données brutes ou légèrement traitées vers une plateforme à des fins d'analyse | Analyses à l'échelle de la flotte, réentraînement des modèles, comparaison entre clients | Bande passante et coûts récurrents liés à la plateforme, dépendance vis-à-vis du réseau du client |
| Hybride | Edge extrait les caractéristiques, tandis que le cloud se charge de l'analyse des tendances et de la modélisation | La plupart des programmes consacrés aux machines industrielles | Nécessite un accord clair sur la conception pour définir ce qui se passe à chaque endroit |
Les données brutes de vibrations illustrent bien l’importance de cette question. Un échantillonnage de l'accéléromètre à une fréquence suffisamment élevée pour détecter les fréquences caractéristiques des défauts de roulement génère bien plus de données que la plupart des connexions industrielles ne peuvent en transmettre en continu. Extraire les caractéristiques sur l'appareil et envoyer un bref résumé est généralement la seule option viable. Ce choix a ensuite une incidence sur le choix du matériel, c'est pourquoi l'architecture « edge » et « cloud » doit être définie dès le début plutôt qu'une fois le boîtier installé.
La connectivité a un effet similaire sur la conception mécanique. Une machine connectée au réseau d'une usine peut utiliser Ethernet avec un protocole tel que l'OPC UA ou le Modbus TCP. Les équipements mobiles ou distants peuvent nécessiter une connexion cellulaire, LTE-M, NB-IoT ou LoRaWAN, chacune de ces technologies ayant des implications sur le placement des antennes, le matériau du boîtier et l'emplacement des panneaux métalliques. Une antenne située derrière un capot en acier constitue un problème de conception bien plus facile à résoudre sur une maquette que sur une machine finie.
Transformer les données des capteurs en décision de maintenance
Un système de maintenance prédictive n'est pas une entité unique. Le modèle de référence largement utilisé à cet effet est la norme ISO 13374, qui décrit la surveillance de l'état et le diagnostic comme une séquence de blocs fonctionnels : acquisition des données, transformation de celles-ci en caractéristiques exploitables, détection d'un état anormal, évaluation de l'état de santé de la machine, élaboration d'un pronostic et, enfin, formulation d'une recommandation sur laquelle une personne ou un système peut se baser pour agir. La norme complémentaire, ISO 17359, traite de la mise en place d’un programme de surveillance de l’état des équipements.
L'intérêt pratique de ce modèle réside dans le fait qu'il met en évidence le nombre d'étapes qui séparent un capteur d'une décision de maintenance, et montre que bon nombre d'entre elles relèvent davantage du logiciel que du matériel. La plupart des projets qui piétinent échouent à un moment ou à un autre au cours des deux dernières étapes. La machine est équipée de capteurs, les données arrivent, mais personne n’a encore développé le module qui transforme un score d’état de santé en ordre de travail dans le système de maintenance du client. Relier les données des appareils aux applications où les décisions de maintenance sont réellement prises relève de l’ingénierie numérique, et nécessite la désignation d’un responsable dès le début du programme.
La qualité des prévisions dépend également d’un élément que aucun schéma d’architecture ne montre : les données de défaillance étiquetées. Un modèle qui estime la durée de vie utile restante a besoin d’exemples de machines ayant subi une dégradation puis une défaillance, celle-ci étant enregistrée et mise en correspondance avec l’historique des capteurs. Au début du cycle de vie d’un produit, ces données n’existent pas encore. Les programmes réalistes commencent par des alarmes de seuil et un suivi des tendances, puis évoluent vers la prédiction à mesure que le parc accumule de l’historique. Promettre aux clients des prévisions précises de défaillance dès le lancement est un engagement que la plupart des nouveaux programmes de machines intelligentes ne peuvent pas tenir.
Une architecture IoT pratique pour les machines mécaniques
Une machine connectée suit généralement un enchaînement logique : mode de défaillance, puis mesure, puis capteur, puis contrôleur périphérique, puis connectivité, puis analyse dans le cloud ou en local, puis décision de maintenance. C'est en concevant cette chaîne dans son ensemble, plutôt que maillon par maillon, qu'une équipe évite de collecter des données qui ne permettent pas de mener une action utile.
Les arguments économiques en faveur des machines intelligentes
Pour un équipementier, la raison d'intégrer la télémétrie tient rarement à la fonctionnalité de maintenance en soi. Ce qui compte, c'est ce que ces données permettent de réaliser sur le plan commercial.
C’est d’abord la rentabilité des services qui s’améliore. Grâce au diagnostic à distance, le technicien arrive sur place en sachant déjà quelle pièce est probablement défectueuse et en l’ayant déjà en sa possession, au lieu de devoir effectuer une première visite de diagnostic suivie d’une deuxième pour la réparation. L’analyse des garanties s’en trouve ensuite améliorée, car les ingénieurs peuvent observer comment les unités défaillantes ont été réellement utilisées, ce qui permet de distinguer les véritables faiblesses de conception des cas de mauvaise utilisation ou de cycles de fonctionnement inhabituels. Cette boucle de rétroaction constitue l’un des arguments les plus solides en faveur de la connectivité sur le long terme, et elle alimente directement le cycle d’ingénierie du produit suivant.
Les machines connectées ouvrent également la voie à de nouveaux modèles commerciaux. Le concept d’« équipement en tant que service », dans lequel un client paie pour la disponibilité, le rendement ou l’utilisation plutôt que d’acheter la machine, repose entièrement sur la capacité du fabricant à mesurer l’utilisation et à gérer la disponibilité à distance. Sans télémétrie intégrée, ce modèle ne dispose d’aucune base de facturation ni d’aucun moyen de contrôler le risque pris par le fabricant.
Ces avantages ont un coût réel, et une analyse de rentabilité honnête devrait les mentionner : le surcoût unitaire de la nomenclature, les frais récurrents de connectivité et d’utilisation de la plateforme, les obligations en matière de cybersécurité qui s’étendent sur toute la durée de vie du produit, ainsi que la nécessité de prendre en charge les mises à jour à distance des appareils déjà en service pendant une décennie, voire plus. Une machine connectée au réseau est une machine qui aura tôt ou tard besoin d’un correctif de sécurité, ce qui signifie que le démarrage sécurisé, le micrologiciel signé et un processus de mise à jour doivent faire partie intégrante de l’architecture d’origine.
Les écueils courants des programmes de machines intelligentes
On observe quelques schémas qui reviennent régulièrement :
- Considérer la télémétrie comme un élément ajouté en fin de processus. Une fois que le boîtier et les pièces moulées sont définitifs, les emplacements idéaux pour les capteurs ne sont plus disponibles et l'équipe se retrouve contrainte de faire des compromis.
- Collecter des données sans avoir défini de décision. Si personne ne peut préciser quelle action une mesure va déclencher, celle-ci représente un coût sans aucun bénéfice.
- Ne pas tenir compte de la réalité informatique du client. Les réseaux d'usine sont équipés de pare-feu, de politiques de sécurité et gérés par des responsables informatiques. Une machine qui part du principe qu'elle dispose d'un accès Internet sortant illimité ne pourra pas se connecter sur de nombreux sites.
- Sous-estimer l'aspect logiciel. Les équipes chargées du matériel définissent souvent avec précision le périmètre des capteurs et du micrologiciel, avant de se rendre compte que la plateforme cloud, la gestion des appareils et le travail d'intégration représentent en réalité l'effort le plus important.
- Ne pas négliger la validation sur site du capteur lui-même. Un emplacement de capteur qui semble correct sur le logiciel de CAO peut se trouver sur une zone de résonance ou capter un flux thermique erroné. Il convient de procéder à une validation sur une machine réelle, sous une charge réelle, avant de valider l'outillage de production.
- Nous reviendrons sur la question de la sécurité plus tard. Intégrer a posteriori le démarrage sécurisé et les communications cryptées dans un produit déjà commercialisé est bien plus difficile que de les intégrer dès la conception.
Liste de contrôle pratique avant le gel de la conception
Passez en revue ces questions avant que la conception mécanique ne soit finalisée :
- Quels sont les modes de défaillance que nous cherchons à détecter, et comment agirions-nous différemment si nous les détections à un stade précoce ?
- Chaque capteur est-il installé à un emplacement mécaniquement adapté, offrant un accès direct à ce qu’il mesure ?
- Les éléments de fixation, le cheminement des câbles, les connecteurs et les accès pour la maintenance ont-ils été ajoutés au modèle CAO ?
- Qu'est-ce que le budget de puissance, et le boîtier répond-il toujours aux exigences thermiques et de protection IP avec les composants électroniques qu'il contient ?
- Quelles opérations sont traitées sur l'appareil et lesquelles sont effectuées dans le cloud ? Le choix du matériel est-il adapté à cette répartition ?
- Quelle option de connectivité est adaptée à l'environnement d'installation de la machine, et où faut-il placer l'antenne ?
- Comment une alerte est-elle transmise à la personne ou au système chargé de planifier la maintenance ?
- Comment la mise à jour du micrologiciel sera-t-elle effectuée en toute sécurité une fois que les machines seront en service ?
- À qui appartiennent les données, au client ou au fabricant, et cela est-il stipulé dans le contrat ?
- À combien s'élèvent les coûts récurrents par machine et par an, et qui les prend en charge ?
Les questions 9 et 10 posent souvent plus de problèmes aux équipes que les questions techniques. La question de la propriété des données relatives aux équipements industriels reste souvent en suspens jusqu’à ce qu’un client l’aborde lors de la procédure d’appel d’offres, et un coût récurrent dont personne n’assume la responsabilité a tendance à être pris en charge par défaut par le fabricant.
Concevoir des machines de chantier capables de signaler leur propre état
La maintenance prédictive n'est pas une fonctionnalité dont une machine se dote après sa mise sur le marché. Il s'agit d'un ensemble de choix en matière de mécanique, d'électricité, de micrologiciel et de logiciel qui s'avèrent les plus économiques et les plus efficaces lorsqu'ils sont pris conjointement, alors que la conception en est encore au stade de la conception sur écran. Les équipes qui tirent pleinement parti de l’IoT en ingénierie mécanique sont celles qui partent d’un mode de défaillance spécifique et d’une décision de maintenance précise, puis remontent en amont jusqu’au capteur, au boîtier et au chemin de transmission des données.
Monarch Innovation intervient sur les deux volets de ce défi, en réunissant au sein d’une même équipe l’ingénierie mécanique des produits, les micrologiciels embarqués, la conception de circuits imprimés, la connectivité industrielle, l’intelligence en périphérie et l’intégration dans le cloud. Ainsi, les décisions relatives aux capteurs et aux logiciels sont prises au sein d’une même équipe, plutôt que d’être transmises d’un fournisseur à l’autre. Si vous envisagez de lancer un nouveau programme de machines ou de mettre à niveau un produit intelligent, contactez Monarch Innovation pour discuter de votre architecture avant que la conception ne soit finalisée.
Discutez avec notre équipe d'ingénierie numérique de l'architecture des produits intelligents
Vous envisagez de développer une machine connectée ou d'intégrer une fonction de surveillance de l'état à une gamme de produits existante ? Contactez Monarch Innovation pour discuter de votre stratégie en matière de capteurs, de l'architecture « edge » et « cloud », de la connectivité, ainsi que de la manière dont les données seront transmises à votre équipe de service après-vente.
Foire aux questions sur l'IoT dans le domaine de l'ingénierie mécanique
Qu'est-ce que l'IoT dans le domaine de l'ingénierie mécanique ?
Dans le domaine de la construction mécanique, l'Internet des objets (IoT) consiste à intégrer des capteurs, des dispositifs de connectivité et des systèmes de traitement dans des machines physiques afin que les équipements puissent communiquer eux-mêmes sur leur état de fonctionnement. Cette approche associe la conception mécanique à l'électronique, aux micrologiciels et aux logiciels, permettant ainsi aux fabricants de mettre en place la surveillance à distance, la maintenance prédictive et l'amélioration des produits basée sur les données pour l'ensemble de leur parc de machines.
Pourquoi la télémétrie devrait-elle être intégrée dès la conception plutôt que d'être ajoutée a posteriori ?
L'intégration des capteurs dès la conception d'une machine permet d'obtenir des signaux plus nets, de réduire le nombre de points de défaillance externes et de diminuer le coût unitaire, car les éléments de fixation et le cheminement des câbles deviennent de simples détails de dessin technique. Les mises à niveau s'adaptent à n'importe quelle surface de montage existante, nécessitent l'ajout de matériel externe et peuvent entraîner une révision de la documentation relative à la compatibilité électromagnétique (CEM) et à la sécurité, ce qui les rend généralement plus coûteuses qu'une production en série.
Quels capteurs sont utilisés pour la maintenance prédictive des machines industrielles ?
Les accéléromètres de vibrations détectent l'usure des roulements, les déséquilibres et les désalignements. Les capteurs de température surveillent les problèmes thermiques au niveau des moteurs, des réducteurs et des systèmes hydrauliques. La mesure du courant des moteurs permet de détecter les variations de charge et la dégradation. Les capteurs de pression surveillent les joints, les vannes et les filtres. Les heures de fonctionnement et le nombre de cycles fournis par le contrôleur constituent souvent les données les moins coûteuses et les plus utiles de toutes.
Les données de maintenance prédictive doivent-elles être traitées en périphérie ou dans le cloud ?
La plupart des programmes dédiés aux machines utilisent les deux approches. Les signaux à haute fréquence, tels que les vibrations, sont généralement traités sur l'appareil, car la transmission en continu de données brutes n'est pas envisageable. L'analyse des tendances à l'échelle de la flotte, les comparaisons et le développement de modèles s'effectuent dans le cloud. Cette répartition doit être définie dès le début, car elle détermine le choix du matériel et les exigences en matière de boîtier.
La maintenance prédictive est-elle opérationnelle dès la livraison d'une machine ?
Rarement. Pour prédire avec précision les pannes, il faut disposer d'exemples historiques de machines ayant subi une dégradation puis tombé en panne, associés aux données de leurs capteurs. Les nouveaux produits commencent par des alarmes de seuil et un suivi des tendances, puis évoluent vers la prédiction à mesure que l'historique du parc s'enrichit. Les fabricants devraient éviter de promettre des prévisions précises des pannes dès le lancement du produit.
En quoi les machines connectées facilitent-elles le modèle « équipement en tant que service » ?
Le modèle « équipement en tant que service » facture aux clients la disponibilité, le rendement ou l'utilisation de l'équipement, plutôt que de proposer un achat définitif. Ce modèle repose sur la mesure de l'utilisation de chaque machine et la gestion à distance de sa disponibilité. La télémétrie intégrée fournit les données d'utilisation nécessaires à la facturation, ainsi que les données d'état indispensables pour maîtriser le risque de temps d'arrêt pour le fabricant.
Quelles sont les normes applicables aux systèmes de surveillance de l'état des équipements ?
La norme ISO 17359 fournit des lignes directrices générales pour la mise en place d'un programme de surveillance de l'état des équipements, en précisant les éléments à surveiller et la manière de mettre en œuvre ce programme. La norme ISO 13374 définit l'architecture nécessaire au traitement, à la communication et à la présentation des données de surveillance de l'état des équipements, en décrivant le flux depuis l'acquisition des données jusqu'à l'évaluation de l'état, au pronostic et à la génération de recommandations.
Quels sont les coûts récurrents liés à une machine connectée ?
Il faut prévoir des coûts supplémentaires liés à la nomenclature par unité, des frais de connectivité récurrents, des frais liés au cloud ou à la plateforme, ainsi que la maintenance de sécurité à long terme. Les produits connectés nécessitent un démarrage sécurisé, un micrologiciel signé et un mécanisme de mise à jour à distance pendant toute leur durée de vie. La détermination de la partie qui prendra en charge ces coûts récurrents fait partie intégrante de la conception commerciale et ne doit pas être abordée a posteriori.