Harsh Joshi
Co-founder & Technical Director
Forebyggende vedligeholdelse begynder på tegnebrættet, ikke på instrumentbrættet. Hvordan OEM’er integrerer sensorer, tilslutningsmuligheder og dataveje i maskinerne, inden konstruktionen fastlægges.
IoT inden for maskinteknik forbinder fysiske maskiner med sensorer, indbygget databehandling, netværksforbindelser og software, så producenterne kan overvåge udstyret og understøtte forebyggende vedligeholdelse.
Tænk på, hvad der sker uden det. En OEM sælger en maskine, sender den af sted og hører derefter intet, indtil en kunde ringer og melder en fejl. Serviceteamet kører ud, diagnosticerer problemet på stedet, bestiller en reservedel og kommer tilbage en uge senere. Ingen i ingeniørteamet ved, hvad maskinen lavede i timerne, før den gik i stå.
Dette hul er den praktiske årsag til, at IoT inden for maskinteknik er gået fra at være en »nice-to-have« til et designkrav. Når beslutninger om sensorer og tilslutningsmuligheder træffes allerede i den mekaniske designfase i stedet for bagefter, resulterer det i en maskine, der som en integreret funktion understøtter forebyggende vedligeholdelse, fjerndiagnostik og servicekontrakter.
Det meste indhold om dette emne falder ind under en af to kategorier. Artikler om hardware beskriver bedre mekanisk design. Artikler om software beskriver kontrolpaneler og analyser. Det sværere spørgsmål ligger mellem disse to: Hvad skal et maskinteknikerteam egentlig ændre i en maskins design, for at forebyggende vedligeholdelse fungerer, når maskinen først er taget i brug? Det er netop det, denne artikel omhandler, sammen med de beslutninger, afvejninger og fejl, der afgør, om dataene viser sig at være nyttige.
IoT kontra IIoT inden for maskinteknik
IoT er et bredt begreb, der dækker over forbundne fysiske enheder. Industrielt IoT (IIoT) anvender de samme principper for forbundne enheder på industrimaskiner, produktionsudstyr og driftsprocesser, hvor pålidelighed, oppetid, sikkerhed og integration med anlægssystemer er særligt vigtige.
Inden for maskinteknik er denne skelnen vigtig, fordi en IIoT-kompatibel maskine skal fungere under reelle industrielle betingelser: vibrationer, temperatur, indtrængningsbeskyttelse, anlægsnetværk, vedligeholdelsesprocesser og levetider, der måles i årtier snarere end år.
Hvad forebyggende vedligeholdelse kræver af selve maskinen
Forudsigelig vedligeholdelse bruger realtidsdata fra udstyret til at vurdere, hvornår en komponent sandsynligvis vil svigte, så vedligeholdelsen finder sted før svigtet opstår i stedet for bagefter. Den ligger midt mellem to ældre tilgange: reaktiv vedligeholdelse, hvor man udfører reparationer efter et svigt, og forebyggende vedligeholdelse, hvor man udfører vedligeholdelse på dele efter en fast tidsplan eller et fast antal driftstimer, uanset om der er behov for det eller ej.
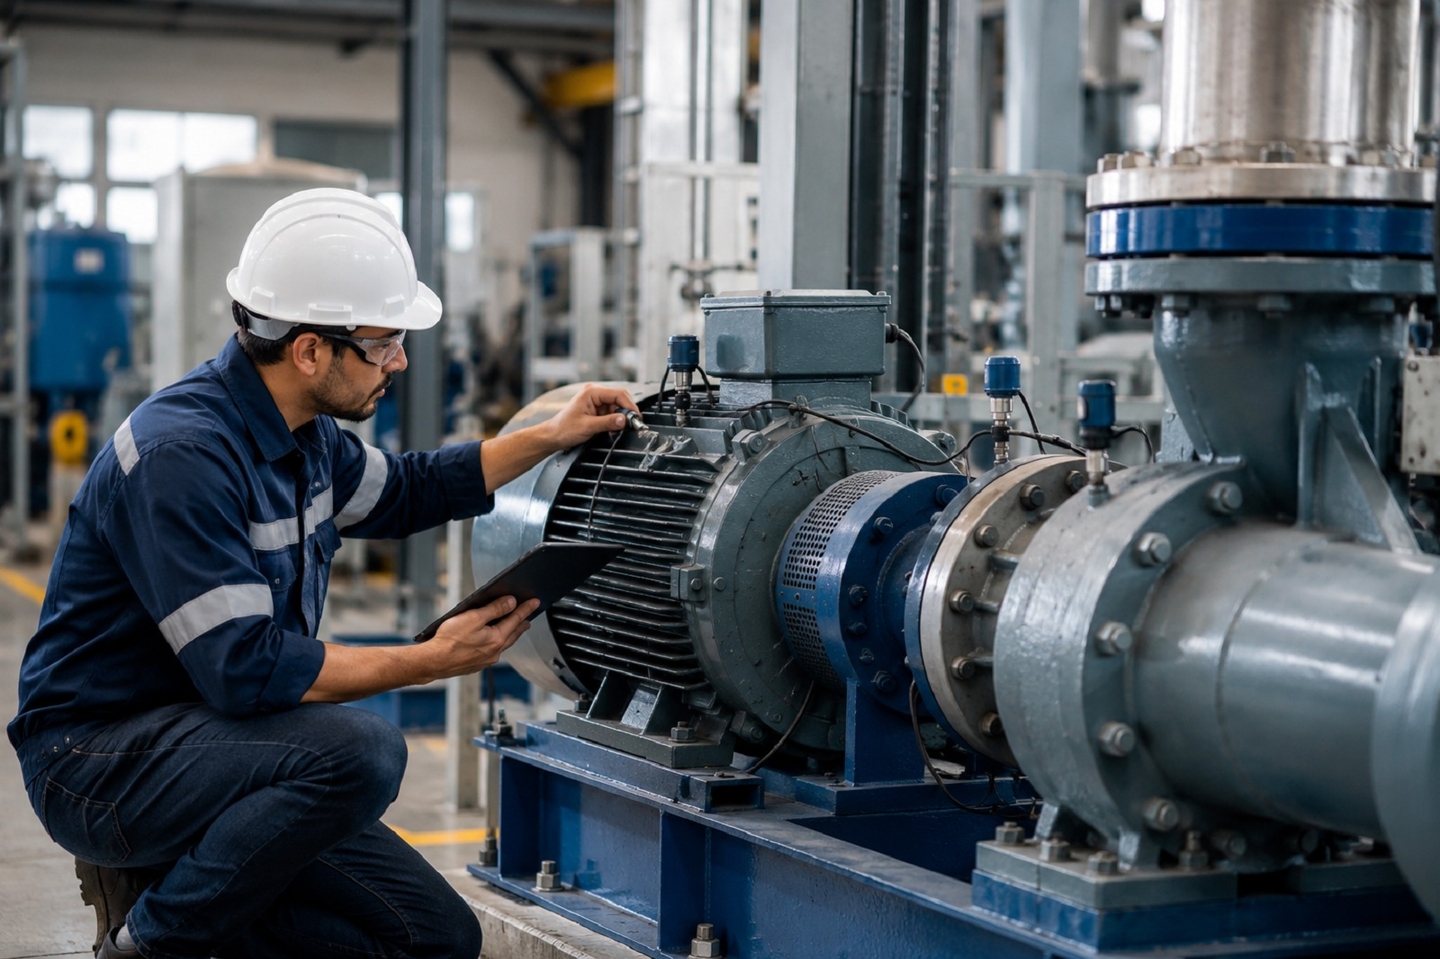
Forudsigelsen er kun så god som signalet, og signalet kommer fra maskinen. Det er den del, som de mekaniske teams har ansvaret for. En vibrationssensor, der er boltet fast på et lakeret pladedæksel, vil ikke give dig ret meget information om et leje, der ligger tre støbegodsstykker væk. En temperaturføler, der måler den omgivende luft inde i et kabinet, vil ikke afsløre, at en gearkasse bliver for varm. At opnå et brugbart signal er først og fremmest et mekanisk designproblem, før det bliver et datavidenskabeligt problem, og derfor hører indlejrede systemer og IoT-teknik hjemme i designgennemgangen snarere end i en senere fase.
Der er fire ting, der skal indbygges i designet og ikke tilføjes senere:
- Et sensorplacering, der afspejler fejltypen. Sensoren skal have en stiv, direkte mekanisk forbindelse til den komponent, der er af interesse.
- Fysiske forudsætninger for hardwaren. Monteringsnitter, gevindhuller, kabelføringer, udskæringer til stik og adgang til vedligeholdelse optager alle plads i samlingen.
- Strøm- og varmebalance. Sensorer, en styreenhed og en radio trækker alle strøm og afgiver varme inde i et kabinet, der blev dimensioneret, før nogen overhovedet havde tænkt på telemetri.
- Miljøbeskyttelse. Hvis der tilføjes et stik eller et antennevindue til et IP65-kabinet, ændres tætningskonstruktionen og miljøtestplanen.
Hvorfor det koster mere at eftermontere telemetri end at indbygge det fra starten
Der findes sæt med påmonterbare sensorer, og for eksisterende udstyr er de ofte den eneste mulighed. Ved et nyt maskinprojekt er eftermontering som regel den dyrere løsning, når man ser på det samlede billede.
En eftermontering er ofte afhængig af den monteringsflade, der er til rådighed, hvilket betyder, at signalet er mere støjfyldt, og at analyserne kræver mere filtrering og flere data for at opnå samme sikkerhedsniveau. Det medfører eksterne enheder, eksterne kabler og eksterne fejlkilder, som en servicetekniker nu skal vedligeholde. Det medfører ofte, at overensstemmelsessagen skal genoptages, fordi en eftermonteret radio ændrer EMC-profilen og, i reguleret udstyr, kan kræve, at sikkerhedsvurderingen tages op til fornyet overvejelse. Og det er en omkostning pr. enhed, der pålægges én maskine ad gangen, i stedet for en designomkostning, der afskrives over en hel produktionsserie.
Ved at integrere sensorer i maskinen omdannes den samme funktionalitet til et lille antal detaljer på tegningerne, som alligevel skulle udarbejdes: en bearbejdet fremspring, en fræset kabelkanal, et forseglet stik og et lidt større kontrolkabinet.
Valg af, hvad der skal måles: Start med fejlårsagerne
Den mest almindelige fejl i forbindelse med design af intelligente maskiner er, at man installerer måleudstyr på alt, hvad der er nemt at udstyre, i håb om, at dataene senere vil vise sig at være nyttige. Det ender med, at hele maskinparker sender temperaturmålinger, som ingen nogensinde har brugt til at træffe beslutninger på baggrund af.
Et bedre udgangspunkt er en fejltilstandsanalyse, som dit team sandsynligvis allerede har udarbejdet. Stil tre spørgsmål for hver væsentlig fejltilstand: Hvilken fysisk ændring sker der, før fejlen opstår? Kan denne ændring måles udefra i forhold til den defekte komponent? Og hvad ville vi rent faktisk gøre anderledes, hvis vi så den? Hvis der ikke er noget svar på det tredje spørgsmål, er den pågældende måling ikke omkostningerne værd.
| Fejlmodus | Nyttige målinger | Konsekvenser for den mekaniske konstruktion |
|---|---|---|
| Slid på lejer, ubalance, forkert indstilling | Vibration (accelerometer) | Stiv monteringsplade tæt på lejehuset, fastlagt retning, kort kabelføring |
| Overophedning i gearkasser, motorer og hydrauliksystemer | Temperatur (termoelement, RTD, termistor) | Mål i lommen eller ved kontaktpunktet på selve varmebanen, ikke i den omgivende luft i kabinettet |
| Motorforringelse og ændringer i den mekaniske belastning | Motorstrømssignatur | Strømmåling i driv- eller kontrolskabet samt plads til måleudstyret |
| Nedbrydning af pakning, ventil eller filter | Tryk eller differenstryk | Portens placering, tilslutning og adgang til kalibrering eller udskiftning |
| Kavitation, defekter i gear eller ventiler | Akustisk eller ultralyd | Sensoren placeres væk fra dominerende støjkilder, idet der tages højde for den akustiske vej |
| Overvågning af arbejdscyklus og udnyttelsesgrad | Driftstimer, løbende lageroptællinger, belastningsprofil | Kan normalt fås via styreenheden med et minimum af ekstra hardware |
Cyklusoptællinger og data om driftscyklus fortjener en særlig omtale. De er billige at indsamle, kræver ingen ekstra sensorer i de fleste maskiner, og de udgør ofte den mest nyttige information til garantianalyse og serviceplanlægning, fordi de giver et indblik i, hvor hårdt hver enkelt enhed i drift faktisk bliver belastet.
Edge eller cloud: Hvor skal databehandlingen finde sted?
Når en maskine genererer data, skal nogen beslutte, hvor disse data skal fortolkes. Dette valg har indflydelse på styklisten, tilslutningsplanen og produktets løbende omkostninger i årevis.
| Tilgang | Hvad det gør | Bedst egnet til | Den vigtigste afvejning |
|---|---|---|---|
| Behandling på selve enheden (edge-behandling) | Analyserer signaler lokalt og sender udelukkende resultater eller advarsler | Højfrekvente data såsom vibrationer, dårlig eller dyr forbindelse, forsinkelsesfølsomme reaktioner | Mere avanceret og dyrere hardware; det er sværere at ændre logikken efter levering |
| Cloud-behandling | Overfører ubehandlede eller let bearbejdede data til en platform med henblik på analyse | Analyse på tværs af hele flåden, genoptræning af modeller, sammenligning på tværs af kunder | Båndbredde og løbende platformomkostninger, afhængighed af kundens netværk |
| Hybrid | Edge udtrækker karakteristika, mens cloud-tjenesten håndterer tendensanalyse og modellering | De fleste uddannelser inden for industrimaskiner | Der skal være en klar aftale om, hvad der skal ske hvor |
Rå vibrationsdata viser, hvorfor dette er vigtigt. At tage prøver fra et accelerometer med en hastighed, der er høj nok til at registrere frekvenser for lejefejl, genererer langt flere data, end de fleste industrielle forbindelser kan håndtere kontinuerligt. Det eneste praktiske valg er derfor som regel at udtrække de relevante data på selve enheden og sende et kort resumé. Denne beslutning har indflydelse på valg af hardware, og derfor bør arkitekturen for edge- og cloud-løsninger fastlægges tidligt i forløbet og ikke først, når kabinettet er færdigmonteret.
Forbindelsesmulighederne har en tilsvarende indflydelse på det mekaniske design. En maskine i et fabriksnetværk kan anvende Ethernet med en protokol som f.eks. OPC UA eller Modbus TCP. Mobilt eller fjerntliggende udstyr kan kræve mobilnetværk, LTE-M, NB-IoT eller LoRaWAN, hvilket hver især har konsekvenser for antenneplacering, kabinetmateriale og placeringen af metalpaneler. En antenne bag et ståldæksel er et designproblem, der er langt nemmere at løse på en model end på en færdig maskine.
Sådan omdannes sensordata til en vedligeholdelsesbeslutning
Et system til forebyggende vedligeholdelse er ikke én bestemt ting. Den udbredte referencemodel for dette er ISO 13374, som beskriver tilstandsovervågning og diagnostik som en række funktionsblokke: indsamling af data, bearbejdning af disse til brugbare karakteristika, påvisning af en unormal tilstand, vurdering af maskinens tilstand, generering af en prognose og endelig udarbejdelse af en anbefaling, som en person eller et system kan handle ud fra. Den tilhørende standard, ISO 17359, beskriver, hvordan man overhovedet opretter et tilstandsovervågningsprogram.
Den praktiske værdi af denne model ligger i, at den viser, hvor mange trin der ligger mellem en sensor og en servicebeslutning, og hvor mange af disse der er software frem for hardware. De fleste projekter, der går i stå, fejler et eller andet sted i de to sidste trin. Maskinen er udstyret med sensorer, dataene strømmer ind, og ingen har udviklet den del, der omdanner en tilstandsvurdering til en arbejdsordre i kundens vedligeholdelsessystem. At forbinde enhedsdata med de applikationer, hvor vedligeholdelsesbeslutningerne rent faktisk træffes, er digitalt ingeniørarbejde, og det kræver en ansvarlig person lige fra programmets start.
Forudsigelseskvaliteten afhænger også af noget, som ingen arkitekturdiagrammer viser: mærkede fejldata. En model, der estimerer den resterende levetid, har brug for eksempler på maskiner, der er blevet slidt ned og er gået i stykker, hvor fejlen er registreret og sammenholdt med sensorhistorikken. I den tidlige fase af et produkts levetid findes disse data endnu ikke. Realistiske programmer starter med tærskelalarmer og tendensovervågning og bevæger sig derefter mod forudsigelser, efterhånden som maskinparken opbygger historik. At love kunderne nøjagtige fejlprognoser ved lanceringen er et løfte, som de fleste nye programmer for intelligent maskineri ikke kan indfri.
En praktisk IoT-arkitektur til mekaniske maskiner
En tilsluttet maskine følger typisk en bestemt kæde: fejltype, derefter måling, derefter sensor, derefter edge-controller, derefter forbindelse, derefter cloud- eller lokal analyse og til sidst beslutning om vedligeholdelse. Det er netop ved at designe denne kæde som en helhed – i stedet for ét led ad gangen – at man undgår, at et team indsamler data, der ikke kan danne grundlag for en nyttig handling.
Forretningsgrundlaget bag intelligent maskineri
For en OEM er årsagen til at integrere telemetri sjældent selve vedligeholdelsesfunktionen. Det er snarere de kommercielle muligheder, som dataene åbner op for.
Først forbedres serviceøkonomien. Fjerndiagnose betyder, at en tekniker ankommer med viden om, hvilken del der sandsynligvis er defekt, og medbringer den, i stedet for først at aflægge et diagnosticeringsbesøg efterfulgt af et reparationsbesøg. Dernæst forbedres garantianalysen, fordi ingeniørerne kan se, hvordan de defekte enheder rent faktisk blev brugt, hvilket gør det muligt at skelne mellem reelle konstruktionsmæssige svagheder og forkert brug eller usædvanlige driftsmønstre. Denne feedback-loop er et af de stærkeste langsigtede argumenter for konnektivitet, og den indgår direkte i den næste produktudviklingscyklus.
Forbundne maskiner åbner også op for nye forretningsmodeller. »Udstyr som en tjeneste«, hvor en kunde betaler for tilgængelighed, produktion eller forbrug i stedet for at købe maskinen direkte, afhænger fuldstændigt af, at producenten kan måle forbruget og styre oppetiden via fjernadgang. Uden indbygget telemetri mangler denne model grundlaget for fakturering og muligheden for at kontrollere den risiko, som producenten har påtaget sig.
Disse fordele medfører reelle omkostninger, og en ærlig business case bør redegøre for dem: øgede omkostninger til materialelisten pr. enhed, løbende gebyrer for forbindelse og platform, cybersikkerhedsforpligtelser, der varer i hele produktets levetid, samt behovet for at understøtte trådløse opdateringer til enheder i brug i et årti eller mere. En maskine med netværksforbindelse er en maskine, der før eller senere vil have brug for en sikkerhedsopdatering, hvilket betyder, at sikker opstart, signeret firmware og en opdateringsvej skal indgå i den oprindelige arkitektur.
Hvor programmer for intelligent maskineri ofte går galt
Der er nogle mønstre, der går igen:
- At betragte telemetri som en tilføjelse i et sent stadium. Når kabinettet og støbegodset er fastlagt, er de gode placeringer til sensorerne allerede optaget, og teamet er nødt til at indgå kompromiser.
- Indsamling af data uden en fastlagt beslutning. Hvis ingen kan angive, hvilken handling en måling skal udløse, er målingen en omkostning uden nytte.
- At se bort fra kundens IT-virkelighed. Anlægsnetværk har firewalls, sikkerhedspolitikker og IT-ansvarlige. En maskine, der går ud fra, at der er åben udgående internetadgang, vil ikke kunne oprette forbindelse på mange anlæg.
- Man undervurderer software-delen. Hardware-teams fastlægger ofte omfanget af sensorerne og firmwaren ganske præcist, men opdager derefter, at arbejdet med cloud-platformen, enhedsstyring og integration udgør den største indsats.
- Undlad at udføre feltvalidering af selve sensoren. En sensorplacering, der ser korrekt ud i CAD, kan ligge på et resonanspunkt eller registrere den forkerte termiske vej. Udfør validering på en rigtig maskine under reel belastning, inden der træffes beslutning om produktionsværktøj.
- Vi tager sikkerheden op senere. Det er langt sværere at eftermontere Secure Boot og krypteret kommunikation i et færdigproduceret produkt end at indbygge dem fra starten.
En praktisk tjekliste inden designfrysningen
Gennemgå disse spørgsmål, inden det mekaniske design fastlægges:
- Hvilke fejltyper forsøger vi at opdage, og hvad ville vi gøre anderledes, hvis vi opdagede dem i tide?
- Er hver sensor placeret på et mekanisk forsvarligt sted med direkte adgang til det, den måler?
- Er monteringsdetaljer, kabelføring, stik og adgang til service blevet tilføjet til CAD-modellen?
- Hvad er effektbudgettet, og opfylder kabinettet stadig de termiske krav og IP-kravene med elektronikken indeni?
- Hvad behandles på enheden, og hvad sendes til skyen, og stemmer hardwarevalget overens med denne fordeling?
- Hvilken tilslutningsmulighed passer bedst til maskinens opstillingssted, og hvor skal antennen placeres?
- Hvordan når en advarsel frem til den person eller det system, der planlægger vedligeholdelsen?
- Hvordan vil firmwaren blive opdateret på en sikker måde, når maskinerne er taget i brug?
- Hvem ejer dataene – kunden eller producenten – og er dette fastlagt i en kontrakt?
- Hvordan ser de løbende omkostninger pr. maskine pr. år ud, og hvem betaler dem?
Spørgsmål ni og ti vildleder holdene oftere end de tekniske spørgsmål. Spørgsmålet om ejerskab af data i industrielt udstyr forbliver ofte uafklaret, indtil en kunde tager det op under indkøbsprocessen, og en tilbagevendende omkostning uden en klar ejer ender som regel med at blive producentens omkostning som udgangspunkt.
Fremstilling af maskiner, der kan rapportere om deres egen tilstand
Forebyggende vedligeholdelse er ikke noget, en maskine får, efter at den er leveret. Det er en række beslutninger vedrørende mekanik, elektricitet, firmware og software, som er billigst og mest effektive, når de træffes samlet, mens designet stadig er på skærmen. De teams, der får værdi ud af IoT inden for maskinteknik, er dem, der tager udgangspunkt i en specifik fejltype og en specifik servicebeslutning og derefter arbejder sig baglæns til sensoren, kabinettet og datavejen.
Monarch Innovation arbejder med begge aspekter af dette problem og kombinerer mekanisk produktudvikling med indbygget firmware, printkortdesign, industriel konnektivitet, edge-intelligens og cloud-integration i ét team, så beslutninger om sensorer og software træffes i samme rum i stedet for at blive sendt frem og tilbage mellem forskellige leverandører. Hvis du planlægger et nyt maskinprogram eller en opgradering til et smart produkt, så kontakt Monarch Innovation for at drøfte din arkitektur, inden designet fastlægges.
Tal med vores team for digital teknik om smart produktarkitektur
Er du i gang med at planlægge en forbundet maskine eller vil du integrere tilstandsovervågning i en eksisterende produktserie? Kontakt Monarch Innovation for at drøfte sensorstrategi, edge- og cloud-arkitektur, tilslutningsmuligheder og hvordan dataene skal videreformidles til dit serviceteam.
Ofte stillede spørgsmål om IoT inden for maskinteknik
Hvad er IoT inden for maskinteknik?
IoT inden for maskinteknik er brugen af indbyggede sensorer, netværksforbindelser og databehandling i fysiske maskiner, så udstyret selv kan rapportere om sin driftsstatus. Det forener mekanisk konstruktion med elektronik, firmware og software, hvilket giver producenterne mulighed for at understøtte fjernovervågning, forebyggende vedligeholdelse og datadrevet produktforbedring på tværs af en hel maskinpark.
Hvorfor bør telemetri være integreret fra starten i stedet for at blive eftermonteret?
Ved at integrere sensorer direkte i maskinen opnås renere signaler, færre eksterne fejlkilder og lavere enhedsomkostninger, da monteringsdetaljer og kabelføringer bliver almindelige konstruktionsdetaljer. Eftermonteringer tilpasser sig den eksisterende monteringsflade, tilføjer eksternt udstyr og kan medføre, at EMC- og sikkerhedsdokumentationen skal revideres, hvilket normalt gør dem dyrere end en produktionsserie.
Hvilke sensorer anvendes til forebyggende vedligeholdelse af industrielle maskiner?
Vibrationsaccelerometre registrerer lejeslitage, ubalance og forkert justering. Temperatursensorer overvåger termiske problemer i motorer, gearkasser og hydrauliksystemer. Måling af motorstrøm afslører ændringer i belastningen og slitage. Tryksensorer overvåger tætninger, ventiler og filtre. Driftstimer og cykeltællinger fra styreenheden er ofte de billigste og mest nyttige data af alle.
Bør data vedrørende forebyggende vedligeholdelse behandles i edge-miljøet eller i skyen?
De fleste maskinprogrammer benytter begge dele. Højfrekvente signaler, såsom vibrationer, behandles normalt på selve enheden, da det ikke er praktisk muligt at streame rådata kontinuerligt. Tendensanalyser på tværs af hele maskinparken, sammenligninger og modeludvikling foregår i skyen. Denne opdeling bør fastlægges tidligt, da den er afgørende for valg af hardware og krav til kabinetter.
Virker forebyggende vedligeholdelse, så snart en maskine leveres?
Sjældent. For at kunne forudsige fejl præcist er der brug for historiske eksempler på maskiner, der har vist tegn på slitage og er gået i stykker, sammenholdt med deres sensordata. Nye produkter starter med tærskelalarmer og tendensovervågning og bevæger sig derefter i retning af forudsigelser, efterhånden som der opbygges en historik for maskinparken. Producenter bør undgå at love præcise fejlforudsigelser ved produktlanceringen.
Hvordan understøtter forbundne maskiner »udstyr som en tjeneste«?
I »udstyr som en tjeneste«-modellen betaler kunderne for tilgængelighed, ydelse eller forbrug i stedet for at købe udstyret direkte. Denne model er afhængig af, at man måler, hvordan de enkelte maskiner bruges, og fjernstyrer deres driftstid. Indbygget telemetri leverer de brugsdata, der er nødvendige for fakturering, samt de tilstandsdata, der skal til for at styre producentens risiko for driftsstop.
Hvilke standarder gælder for tilstandsovervågningssystemer?
ISO 17359 indeholder generelle retningslinjer for oprettelse af et tilstandsovervågningsprogram, herunder hvad der skal overvåges, og hvordan programmet skal etableres. ISO 13374 definerer arkitekturen for behandling, kommunikation og præsentation af tilstandsovervågningsdata og beskriver forløbet fra dataindsamling til tilstandsvurdering, prognoser og udarbejdelse af anbefalinger.
Hvilke løbende omkostninger er der forbundet med en tilsluttet maskine?
Der skal regnes med ekstra omkostninger til materialeliste pr. enhed, løbende forbindelsesgebyrer, cloud- eller platformgebyrer samt langsigtet sikkerhedsvedligeholdelse. Netværksforbundne produkter kræver sikker opstart, signeret firmware og mulighed for trådløse opdateringer gennem hele deres levetid. Aftalen om, hvem der skal betale disse løbende omkostninger, er en del af den kommercielle udformning og ikke noget, der kommer i sidste øjeblik.